SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 焊锡条制造商,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
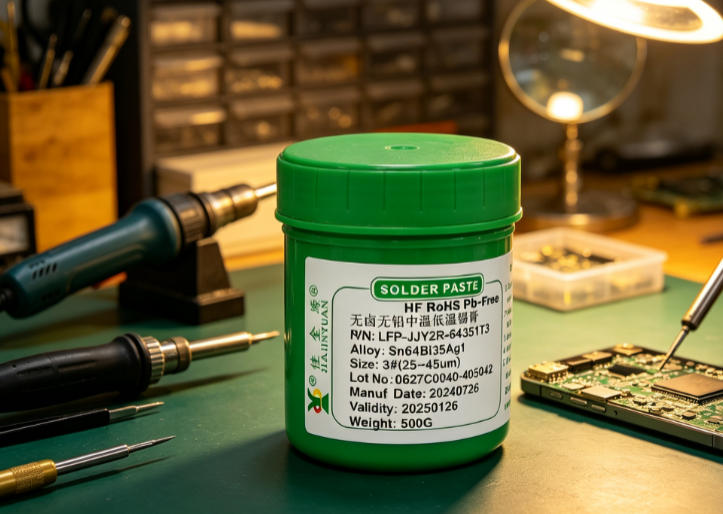
采购锡膏、焊锡丝、焊锡条时,在筛选供应商时必须紧密结合实际产线性能,重点关注批次稳定性、测量的金属含量值与J-STD-005的一致性以及锡膏触变指数是否适合高速印刷机。同时,必须验证焊锡丝的抗拉强度和助焊剂残留物的腐蚀性,以避免因材料波动而导致焊锡桥、冷焊点或清洁不良。
发表: 2019-07-02选择性波峰焊通过精确定位对PCB的局部引脚进行浸焊,避免整块板通过波峰焊带来的热冲击和桥接风险。适用于混合高密度安装、敏感元件或底部屏蔽盖的复杂单板。在佳金源设备的实际测试中,不良率可以从1.2%降低到0.35%,大大减少返工人工和焊锡渣损失。
发表: 2019-06-28针对低湿车间锡膏易吸湿氧化、粘度突变、印刷不良等实际问题,提出以氮气气氛控制、温湿度双参数联动监控、锡膏温度恢复和静置标准化、刮刀压力与速度协调调节为核心的锡膏保护解决方案。所有措施均源自佳金源产线20年SMT现场验证,可直接嵌入现有MES系统触发预警。
发表: 2019-06-02锡球是 SMT 贴装中经常出现的焊接缺陷。当多余的焊料在回流过程中未能完全润湿并聚集成球形焊点时,就会形成这些焊点,常见于 0402 和较小的电阻器和电容器的侧面、QFN 导热垫的边缘以及 PCB 通孔附近,直接影响产品的可靠性和 AOI 通过率。
发表: 2019-05-01
锡膏粘度异常直接导致高频生产线缺陷,如印刷缺陷、元件贴装错位、回流焊空洞等。锡膏粘度过高容易造成印刷跳印和网板堵塞,而粘度过低则容易出现塌陷、桥连、锡球等现象。实际调试时,必须结合环境温湿度、刮刀参数、锡膏批次差异等进行动态调整。
发表: 2019-04-28当焊接厚铜PCB和带有BGA的多层板时,显着增加的热容量意味着常规加热参数很容易导致冷焊点或芯片翘曲。需要专门延长预热时间,提高均热区温度,减缓峰值加热斜率,以保证焊球同步熔化和PCB整体热平衡。
发表: 2019-04-12进货焊膏检查是 SMT 工艺稳定性的第一道防线。它通过粘度、金属含量、粒度分布、抗塌落性、润湿性等关键项目快速筛选来料锡膏,并结合印刷适性、回流性能、显微镜下焊点形态等综合判定锡膏质量,确保每批来料锡膏满足生产线的工艺窗口要求。
发表: 2019-03-08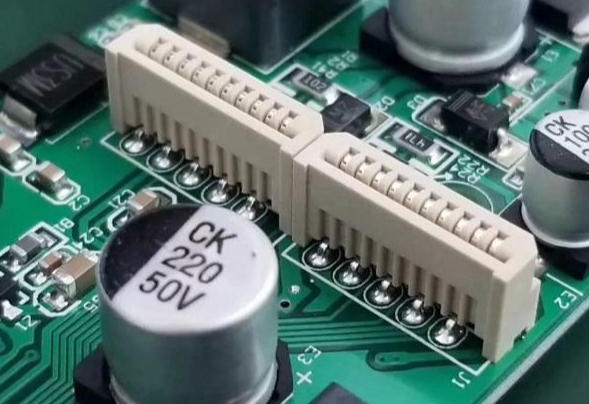
焊锡丝焊接中,造成短路的焊桥多是由于焊盘间距过小、焊锡丝直径与烙铁温度不匹配、助焊剂活性不足或残留氧化层未清理干净等原因造成的。在实际生产线上,80%的焊桥问题源于操作技术和材料适应性之间的不平衡,而不是简单的工艺参数偏差。
发表: 2019-02-15焊锡膏是否符合RoHS、REACH、卤素法规直接影响出口产品的市场准入。 SGS焊膏检验报告必须与每批物理焊膏严格对应。佳金源的产线通过双人核对批次号、检验日期以及与锡膏罐喷码的一致性,实现100%可追溯,同时同步存档原始SGS锡膏检验报告电子版,避免因报告不符而导致整批PCBA退回。
发表: 2019-02-14锡膏放置后长时间静置导致锡膏移位是SMT生产线上的高频异常现象。其根本原因在于贴装锡膏在室温下不断塌陷和润湿扩散,加之元件自重、振动扰动、PCB微翘曲变形等多重因素,逐渐导致焊盘上的锡膏失去对元件的锚固力。
发表: 2019-01-24