SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 抑制焊球焊锡膏,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
恒温区的持续时间直接影响回流焊膏中助焊剂活性释放和焊点润湿扩展的协同效应。如果太短,容易导致焊膏焊点空洞率增大、润湿不良;如果太长,会导致金属间化合物过度生长,对元件造成热损伤。实际生产线需要结合锡膏型号、PCB热容量分布、炉温带速度等进行综合调整。
发表: 2014-08-25厚铜PCB的波峰焊容易出现因铜厚引起的焊点空洞、润湿不良、吸热不均等现象。使用佳金源高润湿性焊锡条可以显着提高焊锡爬升高度和焊角形成的一致性,在铜厚2oz以上的结构、大面积铜箔、多层厚铜结构中工艺优势尤为明显。
发表: 2014-08-25焊膏热循环测试是评价焊膏接头在反复温度变化下抗疲劳性能的关键方法。通过模拟产品实际使用环境中的冷热交替过程,真实反映不同焊膏在热应力作用下的开裂、分层和失效趋势,为生产线筛选高可靠性焊膏、优化回流曲线和确定批次稳定性提供直接依据。
发表: 2014-07-30多余的焊料是 SMT 印刷工艺中最容易被忽视但后果最严重的缺陷。锡膏转移过多是由于钢网孔径过大以及刮刀角度、压力和速度参数设置不当直接引起的,进而引发焊盘之间桥接、墓碑和回流后焊球等连锁问题。 佳金源现场数据显示,当孔径面积比超过1.05且刮刀压力>6.5kg时,过量焊料的发生率增加3.2倍。
发表: 2014-07-15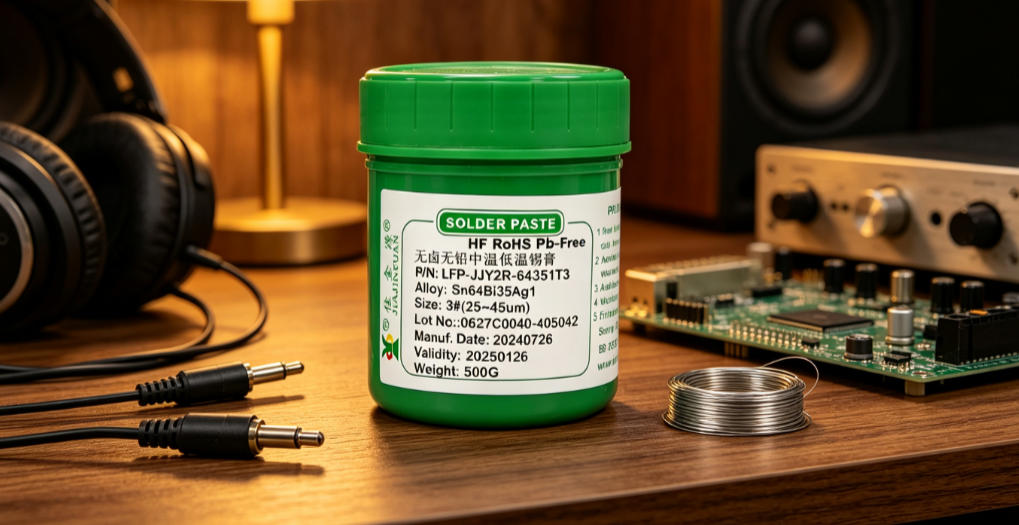
焊膏可以在氮气回流焊接环境中显着减少氧化,提高润湿性并降低空洞率,尤其是 OSP 铜焊盘、细间距 QFN 和 0201 元件的焊接良率显着提高。氮气纯度必须稳定控制在99.99%以上才能发挥实际效益。
发表: 2014-07-14SGS焊锡已通过权威SGS检测,并出具完整报告。铅,镉,汞,六价铬,多溴联苯,多溴二苯醚等环保指标均可批量追溯,满足IEC 62321和RoHS 2.0的强制要求,为SMT生产线提供可验证的合规保证。
发表: 2014-06-23FPC焊接过程中,柔性板受热容易变形,是生产线上的高频故障点。贾金源工程师采取优化钢网孔径设计、调整回流焊输送带速度和温度梯度、采用专用夹具压合等综合措施,将FPC焊接一次合格率从72%提高到96.5%,重点解决锡膏不对位、焊盘润湿不足、基板起皱三大痛点。
发表: 2014-06-09In 电路板虚焊、冷焊点、焊珠、空洞是生产线上的高频缺陷,直接影响一次合格率和长期可靠性。本文基于佳金源SMT生产线20年的实践数据,重点针对锡膏印刷精度、回流曲线动态匹配、钢网孔径优化、氮气浓度梯度控制等关键干预点,提供可立即实施的参数调整组合和故障再现验证方法。
发表: 2014-05-14回流焊炉是SMT生产线的核心设备,可实现焊料的精确熔化和可靠的连接。通过分段控温,精确控制升温速率、均热时间、峰值温度,直接影响冷焊点、立碑、虚焊等缺陷的发生率。佳金源回流焊炉在实际量产中可以稳定支持0201元件和QFN5x5双面混合贴装工艺。
发表: 2014-04-28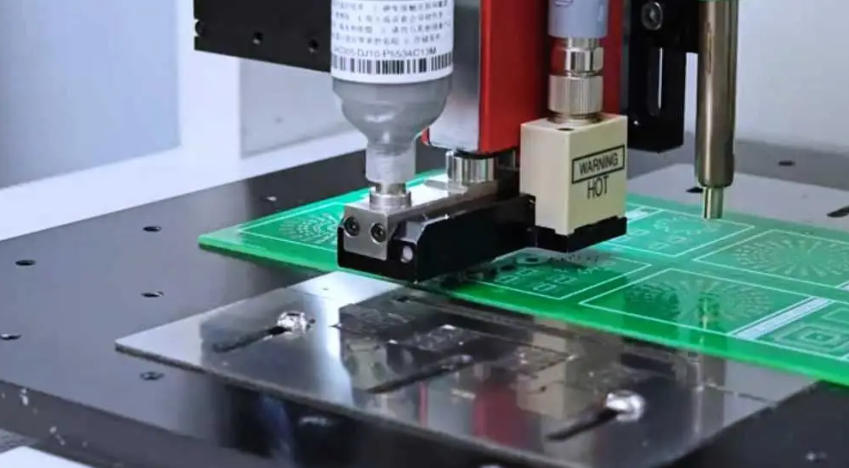
焊锡丝焊接时飞溅严重,多是由于焊剂挥发剧烈、烙铁温度过高、或焊锡丝吸潮等原因造成的。结合实际生产线测量发现,当环境湿度超过65%RH且焊锡丝未密封存放超过72小时时,焊接飞溅概率增加3倍。将烙铁温度从380℃降低至320℃,并与预热板配合使用,可减少焊锡丝焊接飞溅近80%。
发表: 2014-04-25