Производители паяльной пасты SMT.
Электронная почта:
sales@jjytinsolder.com

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Образцы припоя, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
Для решения проблем, связанных с большими колебаниями объема нанесения паяльной пасты и частыми холодными паяными соединениями и паяными мостиками во время печати паяльной пастой на печатных платах высокой плотности, в этой статье предлагается метод контроля объема паяльной пасты, основанный на измеренных данных производственной линии, с оптимизацией апертуры трафарета, динамической калибровкой давления ракеля и температурным контролем вязкости паяльной пасты в качестве основных компонентов. Основное внимание уделяется решению проблемы однородности нанесения паяльной пасты для компонентов QFN и 0201 с шагом 0,4 мм, что значительно снижает долю ненормальных партий, в которых выход SPI при первом проходе ниже 92%.
Опубликовано: 2022-08-17Надгробие вызывает появление шиповидных выступов по краям отложений паяльной пасты. Во время установки выводы компонентов легко смещаются или вдавливаются в область паяльной пасты. Во время оплавления текучесть расплавленной паяльной пасты увеличивается, что резко повышает риск образования перемычек. Паяльная паста серии JiaJinYuan G-8800 наиболее склонна к проявлению этого дефекта в условиях трафарета 35 мкм и угла ракеля 45°.
Опубликовано: 2022-08-06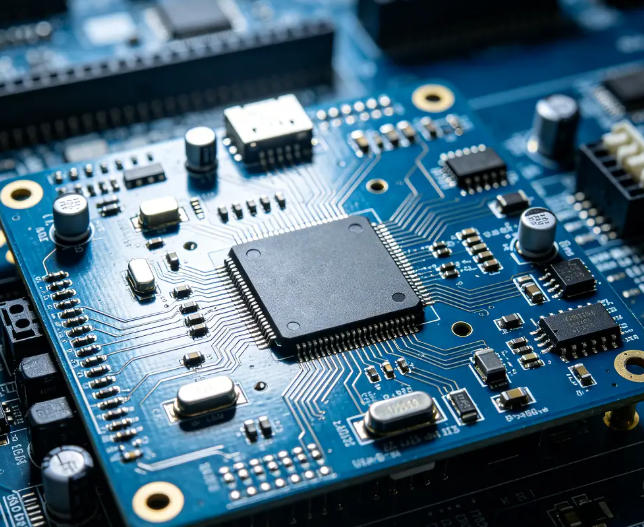
Если паяльная паста неправильно выбрана или не полностью очищена во время пайки печатной платы, остаточные галогенид-ионы и влага будут действовать вместе, вызывая электрохимическую миграцию, что приводит к коррозии медных цепей на печатной плате, снижению сопротивления изоляции и серьезному снижению долгосрочной надежности, при этом риск отказа значительно возрастает, особенно в условиях высокой температуры и высокой влажности.
Опубликовано: 2022-07-23Из-за большой теплоемкости и высокой теплопроводности меди пайка толстых медных плат страдает от замедленного повышения температуры и легкого снижения пиковой температуры во время пайки оплавлением. Зону выдержки необходимо расширить до 150–180 секунд, чтобы обеспечить достаточное плавление и смачивание паяльной пасты; в противном случае часто возникают такие дефекты, как холодные паяные соединения, сухие соединения и тусклые паяные соединения. Фактические измерения на производственной линии Jia Jinyuan показывают, что, когда зона выдержки составляет менее 140 секунд, уровень пустот в паяных соединениях BGA увеличивается на 37%.
Опубликовано: 2022-07-20Необоснованные настройки температурной кривой пайки оплавлением значительно усугубят типичные дефекты, такие как пустоты и шарики припоя. Чрезмерно быстрый нагрев приводит к тому, что флюс бурно закипает и разбрызгивается, образуя шарики припоя. Недостаточная выдержка или низкая пиковая температура приводят к плохому смачиванию припоя и затрудняют выход газа, вызывая образование пустот. Фактические измерения на производственных линиях JiaJinYuan показывают, что когда скорость изменения температуры превышает 3 ℃/с или время оплавления менее 60 секунд, уровень пустот BGA обычно превышает 15%.
Опубликовано: 2022-06-27Использование паяльной пасты с истекшим сроком годности напрямую приводит к дефектам партий на производственных линиях SMT, таким как холодные паяные соединения, увеличение количества валиков припоя и смещение печати. Основными причинами являются ухудшение вязкости и снижение активности флюса просроченной паяльной пасты. Строгое соблюдение процессов контроля паяльной пасты позволяет избежать более 90% дефектов монтажа, уделяя особое внимание таким ключевым узлам, как хранение в холодильнике, время прогрева, ограничение времени использования после открытия и отслеживание партии.
Опубликовано: 2022-05-28Обработка прокладок печатных плат является ключевым этапом в производственных линиях SMT, обеспечивающим выход продукции при первом проходе и производительность линии. При распространенных проблемах, таких как окисление контактных площадок, загрязнение отпечатков пальцев и остатки флюса, перед печатью паяльной пасты необходимо выполнить целенаправленную предварительную обработку; в противном случае весьма вероятны возникновение таких дефектов, как соединения холодной пайкой, образование надгробий и перемычек припоя. Проверка производственной линии, проведенная компанией JiaJinYuan, показывает, что стандартизированная обработка площадок печатных плат может снизить процент дефектов пайки плат OSP с 3200 PPM до менее 450 PPM.
Опубликовано: 2022-05-11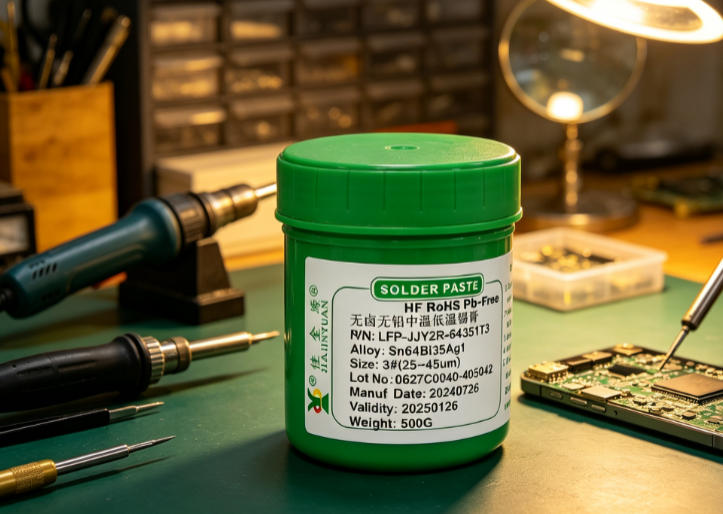
Возможность запуска в производство паяльной пасты с истекшим сроком годности зависит от фактических условий хранения, соблюдения процедур восстановления температуры и результатов проверки процесса на протяжении всего процесса печати и пайки оплавлением, а не просто определяется на основе этикетки с истекшим сроком годности паяльной пасты. In неправильное низкотемпературное холодное хранение часто приводит к внезапным изменениям вязкости паяльной пасты, расслоению флюса или окислению металлических частиц, что, в свою очередь, приводит к дефектам партии, таким как недостаточный припой, паяные мостики и холодные паяные соединения.
Опубликовано: 2022-05-06Основываясь на недавних отзывах производственной линии о чрезмерной толщине отпечатка паяльной пасты и частых проблемах с перемычками, компания Duoxi переоценила соотношение апертуры трафарета, уменьшив долю площади апертуры в обычных площадях компонентов 0402 с 85% до 78%, одновременно снизив давление ракеля и скорость печати, что привело к общему сокращению объема наносимой паяльной пасты на 12%, что эффективно улучшило скорость образования надгробий после оплавления и количество пустот в паяных соединениях.
Опубликовано: 2022-04-16Используя свои возможности в области исследований и разработок припоя, компания Jia Jinyuan разработала индивидуальную систему припоя, отличающуюся низким уровнем пустот (≤3%), пиковой температурой оплавления ≤220°C и увеличенным сроком стойкости к окислению (более 72 часов), решая такие проблемные места, как чрезмерная доля пустот в упаковке BGA, требования к низкотемпературной пайке для термочувствительных устройств и дефекты печати, вызванные окислением паяльной пасты на производственных линиях. Эта система прошла серийную проверку на производственных линиях многочисленных заказчиков автомобильной электроники и медицинского оборудования.
Опубликовано: 2022-03-17Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.