Производители паяльной пасты SMT.
Электронная почта:
sales@jjytinsolder.com

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Флюс для паяльной пасты, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
Существует значительная разница в смачиваемости паяльной пасты между безгалогенной паяльной пастой и обычной паяльной пастой. Удаление галогеновых компонентов из безгалогеновой паяльной пасты приводит к снижению активности флюса, что проявляется в уменьшении скорости растекания контактной площадки на 5–8% и уменьшении высоты подъема штифта примерно на 0,12 мм. Однако его остатки имеют прочную изоляцию и низкий риск коррозии, что делает его пригодным для высоконадежных линий по производству военной и медицинской электроники.
Опубликовано: 2013-05-07Припой для пайки датчиков с низким содержанием ионных остатков может значительно подавлять ток утечки и межфазную электрохимическую миграцию, избегая дрейфа сигнала датчика и смещения нулевой точки. Избыточный ионный остаток напрямую приводит к ухудшению соотношения сигнал/шум и снижению долгосрочной стабильности, особенно в МЭМС и газовых датчиках с высоким импедансом и выходным сигналом на уровне микровольт. Припой серии JiaJinYuan LIS-702 имеет измеренное содержание Cl?+Br?<0,05 мас.% и Na?+K?<0,12 мас.%, что соответствует требованиям к степени очистки без очистки стандарта IPC J-STD-004B.
Опубликовано: 2013-04-29Азотное оплавание включает в себя введение азота высокой чистоты в печь оплавления, чтобы значительно снизить содержание кислорода в камере до уровня ниже 100 частей на миллион, тем самым ингибируя реакцию окисления металлических компонентов, таких как олово, серебро и медь, в паяльной пасте при высоких температурах, улучшая белизну и смачиваемость паяных соединений, а также уменьшая количество пустот и риск холодной пайки. Это ключевой технологический метод для стабильного массового производства печей оплавления серии Jia Jinyuan при пайке устройств с малым шагом, таких как QFN и BGA.
Опубликовано: 2013-04-16При пайке микросхем BGA/QFN с помощью поверхностного монтажа чрезмерная доля пустот может привести к образованию холодных паяных соединений, повышенному термическому сопротивлению и преждевременному выходу из строя, а паяльная паста с низким содержанием пустот является основным решением этой проблемы. Уровень пустот в паяльной пасте серии JiaJinYuan JL-808 стабильно контролируется на уровне ниже 8% при массовом производстве. В сочетании с оптимизированной конструкцией отверстий трафарета и оплаванием с защитой от азота это позволяет снизить долю пустот в нижней части упаковок QFN с 25 % до 6,3 %, в то время как доля пустот в отдельных шариках BGA одновременно снижается до 4,1 %.
Опубликовано: 2013-03-25
Расход оловянного шлака при производстве припойной проволоки напрямую отражает стабильность процесса плавки и уровень контроля чистоты сырья. Чрезмерно высокая скорость оловянного шлака часто указывает на усиленное окисление расплавленного олова, ускоренное обогащение примесями или неконтролируемые колебания температуры, что легко может привести к дефектам партии готовой припойной проволоки, таким как шлаковые включения, неравномерность волочения проволоки и снижение смачиваемости.
Опубликовано: 2013-03-19Припой для внешней торговли АСЕАН разработан специально для малых и средних экспортных заказов, поддерживает небольшие пробные заказы весом от 5 кг и сочетается с собственными логистическими каналами JJY и локализованным техническим ответом, чтобы обеспечить процент прохождения первого пробного производства более 92%. Позже его можно будет плавно переключить на стабильную ежемесячную поставку объемом 20 тонн, что действительно решит болевые точки клиентов из Юго-Восточной Азии, такие как трудная проверка на ранней стадии и медленная смена партий.
Опубликовано: 2013-02-21Для решения постоянных проблем производственной линии, связанных с офсетным размещением небольших компонентов и несоответствием печати паяльной пасты, в этой статье предлагается практическое решение, ориентированное на точность формирования паяльной пасты с скоординированной регулировкой отверстий трафарета, параметров ракеля и координат размещения. Это подчеркивает решающее влияние фактической морфологии покрытия паяльной пасты на контактных площадках на допуск позиционирования паяльной пасты во время размещения.
Опубликовано: 2013-02-18Пустоты напрямую влияют на надежность паяного соединения при SMT-пайке. Его основные причины включают недостаточное испарение флюса паяльной пасты, окисление контактных площадок и неправильный нагрев оплавления, которые часто взаимодействуют друг с другом на реальных производственных линиях. В паяльной пасте JiaJinYuan наблюдаются различия в степени пустот при различных конструкциях отверстий трафарета и совпадении профилей оплавления, что требует скоординированной оптимизации на этапах печати, хранения и профиля оплавления.
Опубликовано: 2013-02-08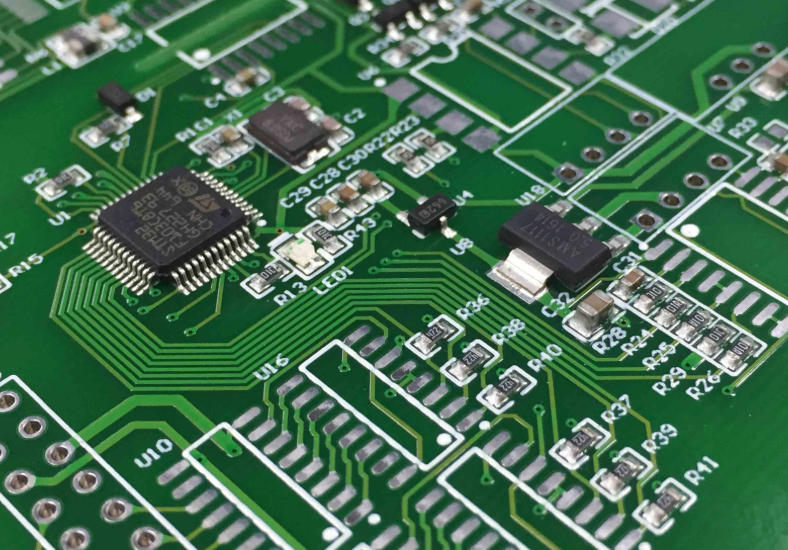
Сварка нержавеющих сталей предъявляет особые требования к активности, температуре плавления и составу флюса припойной проволоки. Обычная припойная проволока вообще не может обеспечить надежного соединения из-за недостаточной активности канифоли, плохой смачиваемости и ее неспособности эффективно разрушать плотную оксидную пленку на поверхностях из нержавеющей стали. Необходимо выбирать специальную проволоку для припоя из нержавеющей стали, содержащую галогенные активаторы или композитные системы на основе органических кислот, и использовать ее в сочетании с механической шлифовкой и флюсовой пастой.
Опубликовано: 2013-01-22Отладка параметров процесса селективной волновой пайки должна быть сосредоточена на согласованном согласовании температуры сопла, скорости цепи, времени погружения олова и интенсивности покрытия азотом. In на реальных производственных линиях оборудование JiaJinYuan может значительно подавлять дефекты перемычек между выводами устройств QFP-44 и SOIC-28, контролируя температуру сопла на уровне 255 ℃ ± 2 ℃, устанавливая скорость цепи на 0,8 м/мин, поддерживая время погружения олова в одной точке на уровне 3,2 секунды и стабилизируя скорость потока азота на уровне 12 л/мин, что особенно подходит для сценариев вторичной пайки после доработки двусторонние платы высокой плотности.
Опубликовано: 2013-01-16Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.