Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Припой пруток 25 кг, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
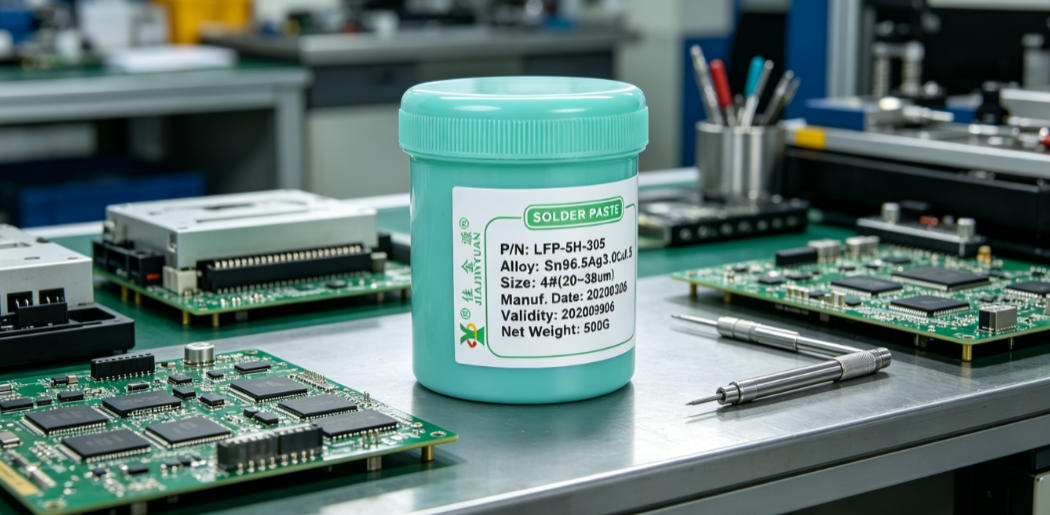
Основываясь на 20-летнем опыте отладки SMT, в этой статье анализируется фактическое влияние ключевых параметров печати паяльной пасты, таких как скорость печати и давление на выход, определяются три основные тенденции в области высокоскоростной печати: сужение окна точной настройки давления ракеля, ускоренное сокращение срока службы трафарета и интенсивное утончение паяльной пасты при сдвиге, раскрывается двойная логика старения оборудования и популяризация новых устройств с малым шагом, а также приводятся практические рекомендации. Рекомендации по отладке SMT для инженеров производственных линий, включая обязательный одновременный мониторинг данных SPI и состояния износа ракеля, а также включение тестирования градиента скорости печати в стандартный процесс переключения линии.
Опубликовано: 2026-08-27
SMT для промышленных плат управления автомобильной промышленностью предъявляет чрезвычайно высокие требования к надежности пайки; даже незначительные отклонения в контроле паяльной пасты могут привести к дефектам партии, таким как холодные паяные соединения, паяные перемычки и надгробия. В этой статье непосредственно рассматриваются реальные заблуждения на производственной линии, охватывающие пять часто встречающихся проблем: сбой в регулировании температуры во время хранения паяльной пасты, недостаточное время оплавления, несоответствующее давление ракеля, несоответствие между дизайном отверстия трафарета и размером частиц паяльной пасты, а также чрезмерное время выдержки после печати. Каждая точка получена на основе измеренных случаев отказа, подчеркивая, что контроль паяльной пасты в SMT промышленных платах управления должен осуществляться на протяжении всего процесса, от заказа материала до размещения компонентов.
Опубликовано: 2026-08-27
In сильноточная сварка клемм, неправильный выбор припоя и неконтролируемая температура паяльника обычно вызывают холодные паяные соединения, сухие паяные соединения или термическое повреждение материалов основания клемм. В этой статье непосредственно рассматриваются реальные заблуждения о производственных линиях, охватывающие шесть основных ошибок, включая коррозию остатков флюса, несоответствие диаметров проволоки спецификациям паяльной проволоки и настройки температуры, которые игнорируют разницу теплоемкости. В нем подчеркивается, что при сварке выводов необходимо перепроектировать класс активности и диаметр припоя на основе допустимой нагрузки по току, а также динамически регулировать температуру паяльника в зависимости от толщины материала выводов.
Опубликовано: 2026-08-27
In процесс SMT смешанной сборки платы, комбинированное использование паяльной пасты и ручной паяльной проволоки может легко вызвать скрытые дефекты, такие как соединения холодной пайки, перемычки и термические повреждения. В этой статье, основанной на 20-летнем практическом опыте производственной линии, непосредственно рассматриваются пять высокочастотных ошибок при совместном использовании паяльной пасты и припойной проволоки: неправильная конструкция отверстия трафарета, противоречивые окна температуры оплавления, несоответствующее время пайки при ручном ремонте, неверная оценка совместимости флюса и неконтролируемое наложение термических напряжений. Каждая ловушка включает в себя свои симптомы, опасности, коренные причины и контрмеры, избегая подмены теории суждениями на месте.
Опубликовано: 2026-08-27
In Ремонт BGA, количество используемой паяльной пасты и контроль температуры горячего воздуха напрямую определяют надежность паяного соединения. Стандарт IPC-7711/21C прямо требует, чтобы отклонение объема паяльной пасты не превышало ±15%, а пиковая температура оплавления должна контролироваться в диапазоне 235℃±5℃. Чрезмерная температура легко приводит к расслоению печатной платы и растрескиванию чипа, а чрезмерное количество паяльной пасты приводит к образованию перемычек и чрезмерному образованию пустот. In передовые практические операции, параметры необходимо динамически регулировать в сочетании с толщиной трафарета, диаметром шарика припоя и плотностью медной фольги печатной платы.
Опубликовано: 2026-08-27
Управление складом паяльной пасты в мастерских SMT переходит от статического контроля температуры к динамическому отслеживанию жизненного цикла. Такие тенденции, как связанные сигналы тревоги по температуре и влажности окружающей среды, автоматическое определение времени открытия контейнера и моделирование деградации, вызванной термоциклированием, на уровне партии, стимулируют модернизацию складских систем. Усовершенствованный контроль управления складом паяльной пасты стал основным средством защиты от дефектов пайки, таких как холодные паяные соединения, надгробия и шарики припоя.
Опубликовано: 2026-08-27
Рассматривая широко распространенную проблему чрезмерных пустот в паяльной пасте в печатных платах с высоким тепловыделением во время SMT-пайки оплавлением, эта статья опирается на 20-летний практический опыт производственной линии и систематически описывает 6 типов явлений высокочастотных отказов. Они охватывают реальные причины, включая дефекты конструкции радиатора, несовпадающие отверстия трафарета, неправильный выбор паяльной пасты, неконтролируемые параметры печати, несбалансированные профили оплавления и нестабильную чистоту азота. Для каждой причины предусмотрены немедленные действия по калибровке и регулярные профилактические меры, непосредственно направленные на устранение узких мест основного процесса для улучшения пустот SMT в печатных платах с высоким тепловыделением.
Опубликовано: 2026-08-27
Неправильная установка температуры ванны волновой пайки является одной из основных причин холодной пайки, образования мостов и плохого смачивания. Существуют значительные различия в температуре плавления и активности различных сплавов припоя. Температура ванны волновой пайки должна быть точно установлена в соответствии с фактическим типом используемого сплава припоя; в противном случае это может легко привести к дефектам пайки.
Опубликовано: 2026-08-27
Хотя паяльная паста, не требующая очистки, исключает процесс очистки при пайке поверхностного монтажа, остатки после пайки могут легко привести к плохому контакту зонда ICT, ошибочным оценкам при тестировании летающего зонда и пропущенным обнаружениям при функциональном тестировании. На основе данных измерений на производственной линии в этой статье предлагаются 6 действенных мер по снижению затрат, включая выбор паяльной пасты, дизайн трафарета, параметры оплавления и обслуживание испытательной оснастки, что может сократить ежегодное рабочее время, связанное с ошибками при проведении испытаний, на 1200 часов и снизить затраты на ложные доработки на 84 000 юаней на завод.
Опубликовано: 2026-08-27
Сварка гибких плат FPC очень чувствительна к точности печати паяльной пасты и монтажному давлению. Основываясь на обзоре реальных отказов производственных линий, в этой статье горизонтально сравниваются частоты возникновения перемычек, надгробий и холодной пайки при различной вязкости паяльной пасты, содержании металла, тиксотропных свойствах и различных диапазонах монтажного давления (0,15 Н~0,6 Н) в типичных сценариях, таких как микросхемы с мелким шагом, двусторонние контактные площадки и высокоплотные заглушки/заглубленные через FPC. Уточняется, что для печати паяльной пасты приоритет должен отдаваться моделям с порошком 4#, содержанием металла 88,5%, вязкостью 220Па·с и индексом тиксотропии >4,2, при этом монтажное давление должно устанавливаться динамически в зависимости от размера контактной площадки и не должно быть равномерно установлено на уровне 0,3 Н.
Опубликовано: 2026-08-27Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.