SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫條25kg,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。

本文詳細介紹了焊膏低氣味配方的系統開發,強調在不影響印刷適性或回流焊性能的情況下對助焊劑化學成分、溶劑選擇和活化劑平衡進行實際調整;它概述瞭如何用低氣味乙二醇醚取代高揮發性萜烯、減少 15% 的胺基活化劑以及優化樹脂分子量分佈,從而將感知氣味強度降低 60% 以上,從而保持在 25° 下在 25° 下在 25° 以上,從而保持感知氣味 25° 以上小時後坍落度低於 85 µm。
發表: 2026-11-01
該分析詳細介紹了焊料條中的痕量雜質(例如銅、鐵、鋅、砷和銻)如何降低可焊性、增加浮渣形成、觸發冷焊點以及在波峰焊或回流焊過程中加速氧化,特別強調閾值濃度,高於閾值濃度,機械強度下降超過 12%,金屬間化合物生長不受控制地加速,同時參考行業的標準CMTCMTCMTC1 17 個大批量電子製造工廠。
發表: 2026-11-01
確保焊絲上塗層的均勻性對於自動化焊接過程中一致的焊劑輸送、穩定的潤濕行為和可靠的接頭形成至關重要;塗層厚度的偏差直接影響焊球、橋接和空洞的產生,使得即時目視檢查、橫斷面顯微鏡和重量分析成為生產線品質控制和供應商資格驗證不可或缺的驗證步驟。
發表: 2026-10-31
本文介紹了一種實用的、實驗室就緒的焊膏粉末氧化檢測方法,強調受控照明下的目視檢查、使用標準化 L*a*b* 值的定量比色分析,以及與可焊性測試的加速老化相關性,所有這些都是為需要快速、可重複評估粉末完整性而無需依賴昂貴的儀器或破壞性的 SMT 工程師量身定制的。
發表: 2026-10-31
焊錫條的熱循環穩定性決定了其在重複加熱和冷卻循環中保持一致的機械完整性、潤濕性能和金屬間化合物形成的能力,這直接影響高功率電子、汽車模組和航空航天組件的長期可靠性,這些組件的溫度經常在-40°C到+125°C之間波動,穩定性差會導致微裂紋擴展、焊點載荷,並在熱焊點載荷下出現。
發表: 2026-10-31
Sn63Pb37 焊錫絲由於其精確的 183°C 熔點、出色的潤濕行為和可靠的機械接頭強度,仍然是電子組裝中的基準共晶合金,這使其成為手工焊接、返工和仍然允許使用含鉛合金的小批量 SMT 應用中穩定性的產品,特別是在航空航太、軍事和傳統工業系統中,這些系統可重複驅動器間的穩定性。
發表: 2026-10-31
在焊膏中實現最佳的助焊劑活性平衡對於可靠的 SMT 組裝至關重要,因為活性過高會導致腐蝕和殘留物相關的可靠性問題,而活性不足會導致潤濕不良,焊球和弱金屬間化合物形成;這種平衡取決於有機酸,無鹵化物活化劑和熱分解動力學的精確浸水配方,所有這些都根據特定的合金系統,曲線
發表: 2026-10-30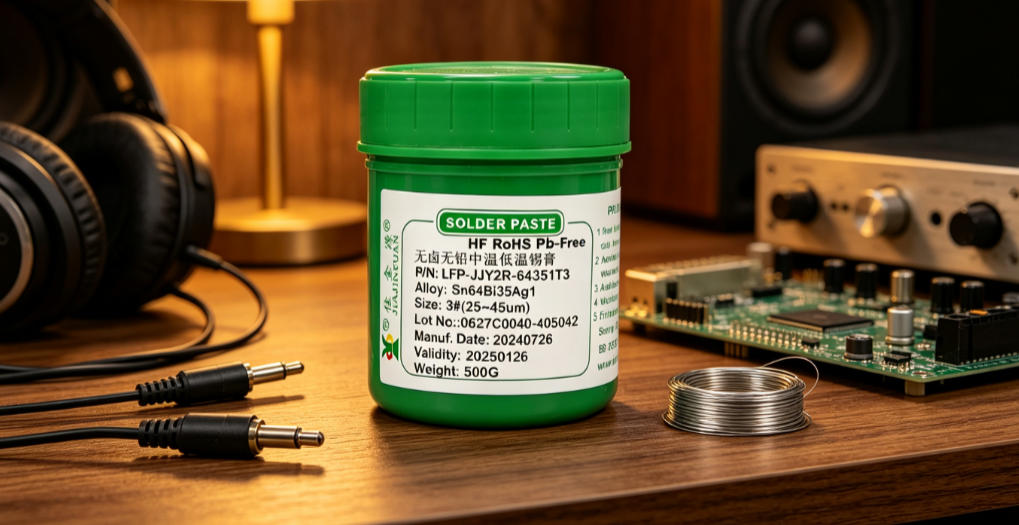
確保焊錫條的批次一致性對於穩定的 SMT 製造至關重要,其中不同批次的合金成分、熔化行為和表面氧化的變化可能會直接引發冷焊點、橋接或潤濕不一致等缺陷;嚴格的原材料可追溯性、鑄錠過程中的實時光譜分析、±2°C 公差範圍內的受控交叉速率以及針對 IPC-J-STD-006 標準的強制生產。
發表: 2026-10-30
本文詳細介紹了無鹵焊錫絲配方的系統優化,以滿足 RoHS 和 IEC 61249-2-21 合規性,同時保持機械可靠性、潤濕性能和殘留物清潔度;它涵蓋了磁芯成分調整、SnAgCu 變體之間的合金選擇權衡、高達 250°C FN 電鏡條件下的熱能穩定性測試組件的實際驗證。
發表: 2026-10-30
焊膏的低空洞材料設計重點是透過精確控制助焊劑化學成分、金屬粉末形態和流變行為,最大限度地減少焊點中空洞的形成,從而在高功率和熱敏感應用中實現可靠的互連,在這些應用中,空洞超過 10% 會損害焊膏組件的導熱性、機械強度和長期可靠性。
發表: 2026-10-30