SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 抑制焊球焊錫膏,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
焊錫絲引起的虛焊點是SMT生產線上常見故障的根本原因。它們既不是簡單的材料缺陷,也不是單一的製程控制故障,而是多個變數耦合不匹配的結果,包括焊錫絲活性、焊絲直徑公差、助焊劑殘留物、烙鐵溫度、送絲節奏和焊點潤濕時間。典型表現為焊點表面暗淡無金屬光澤,推力測試結果低於50gf,X射線檢查可見內部空洞率超過15%。
發表: 2016-12-07沉銀板焊接車間的濕度控制是抑制銀層遷移的關鍵製程措施。當環境相對濕度長期高於60%RH時,沉銀板表面容易形成電解質膜,加速銀離子在焊盤和阻焊邊緣之間的電化學遷移。在嘉金源生產線上的實際測量表明,將濕度穩定控制在40%~55%RH範圍內,可降低銀遷移失敗率72%。結合氮氣保護回流焊和匹配焊膏的活性水平,可以顯著提高浸銀板焊接的長期可靠性。
發表: 2016-11-22針對0.4mm及以下細間距錫膏印刷良率不穩定的問題,本文根據嘉金源生產線20年實測數據,明確鋼網孔徑比需要在75%~85%範圍內動態調整。其中,QFN0.4mm建議為82%,BGA0.3mm則必須降至76%。也指出,開口率偏差超過±3%會導致焊錫橋接或焊錫不足。核心在於平衡錫膏釋放速率和鋼網脫模能力。
發表: 2016-11-095G设备焊料出口,需同时提供符合IEC 61190-1-1、JIS Z 3284和RoHS2.0要求的全套检验文件,涵盖焊料成分报告、熔点曲线、润湿性测试、卤素含量、金属间化合物厚度和锡晶须生长评估。嘉錦源所有出口批次均依客戶指定標準經過SGS或CTI第三方全項檢測,並附原始資料。
發表: 2016-11-08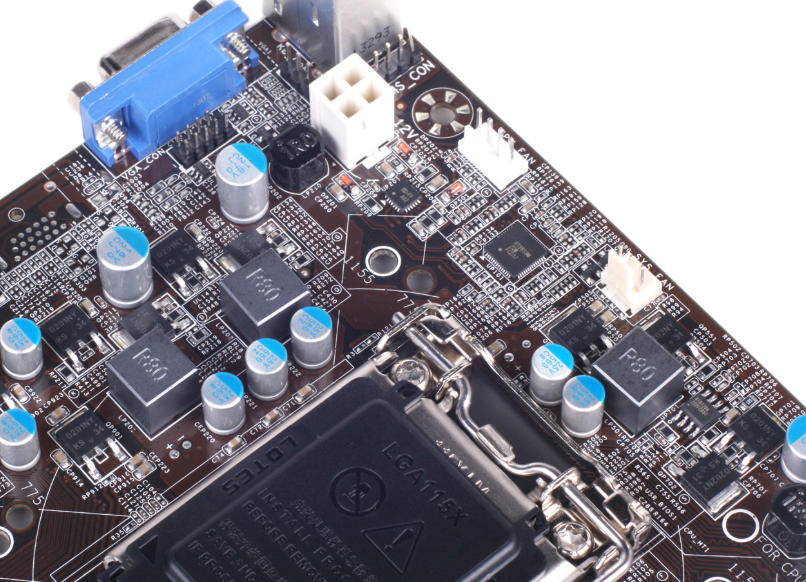
波峰焊條的選擇必須與實際生產線性能緊密結合。 Sn99.3Cu0.7焊錫條成本低,抗氧化性能尚可,但潤濕力較弱。含銀合金可提高流動性和焊點強度,但會顯著增加成本。兩者的差異在高溫連續工作、細間距通孔焊接以及無鉛相容性方面表現得尤為突出。工程師必須根據電路板厚度、元件密度和返工率綜合確定錫銅焊料的適用範圍。
發表: 2016-10-30手工焊接線束端子時,使用1.6mm以上的大規格焊錫絲,烙鐵溫度350℃±10℃,可一次實現焊點飽滿成型,無冷焊、尖頭、乾焊點,顯著提高線束在振動條件下的電連接可靠性。此製程已在JJY多條新能源汽車高壓線束生產線上進行大量驗證。
發表: 2016-10-29波峰焊過程中熔融焊料表面的持續氧化是焊錫渣形成的主要原因。高溫、空氣暴露、助焊劑殘留以及焊錫槽的攪拌共同加速了氧化膜的破裂和團聚,導致焊錫渣量增加、焊料消耗更高以及設備維護更加頻繁。嘉金源生產線現場實測顯示,每班焊錫渣增加超過1.2kg時,焊錫成本較去年同期上漲8.6%。及時控氧和焊錫表面清理可減少焊錫渣產生35%以上。
發表: 2016-09-07在氮氣回流焊環境下調整焊膏製程參數可顯著降低焊膏空洞率。需同時優化回流焊的加熱斜率、峰值溫度和大氣含氧量,並結合鋼網孔徑設計和刮刀壓力控製印刷精度,避免因氮氣位移不均勻或助焊劑揮發受阻而造成冷焊點和潤濕不良。
發表: 2016-08-11連接器焊點的高抗拉強度直接提高了整機的可靠性。嘉金源連接器焊錫透過優化錫銀銅和活性助焊劑成分的配比,在常規回流峰值溫度235℃下,平均抗拉強度≥8.2N,100次插拔循環後,無焊點脫落、無冷焊點、無焊點裂紋。特別適用於高頻振動條件下的工業控制和汽車電子生產線。
發表: 2016-08-02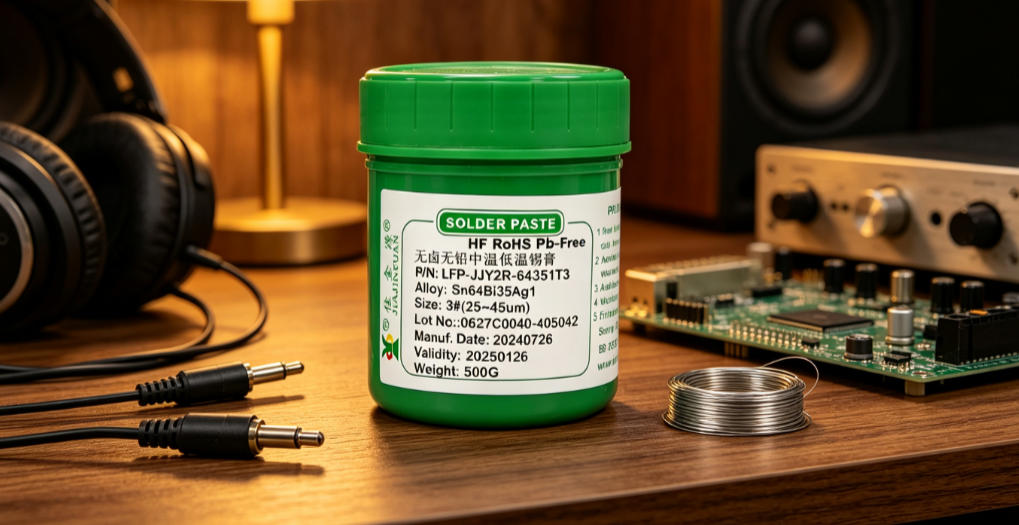
無鉛焊膏的潤濕性較差,需要同時檢查材料和製程途徑。焊膏中助焊劑的活性、金屬含量和顆粒分佈直接影響其潤濕和鋪展能力,而印刷參數、回流曲線和PCB表面狀況等製程變數也不容忽視。 In實際生產線中,約68%的潤濕缺陷是由於鋼網孔徑設計不當和回流峰值溫度低共同造成的。
發表: 2016-07-19