SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 焊膏解冻,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
手工修复电路板时,焊锡丝直径的选择直接影响焊点的形成和返修良率。 0.3mm焊锡丝适用于0402、0603等小尺寸SMD元件的精细补焊和跳线,而0.5mm焊锡丝更适合QFP引脚、电源地焊盘和大面积铜箔的快速镀锡。 佳金源 20年的生产线测试表明,在烙铁温度320℃、停留时间2秒的条件下,两者的熔化稠度和润湿铺展能力存在显着差异。
发表: 2014-01-28锡膏印刷塌陷和脱模不良缺陷的解决方案着眼于实际生产线痛点。从钢网孔径设计、锡膏流变特性、刮刀参数匹配到环境温湿度控制,系统梳理了导致锡膏塌陷和脱模不良的六大关键因素,并提供可立即执行的参数调整清单和验证方法,帮助工程师在30分钟内定位锡膏脱模缺陷的主要原因。
发表: 2014-01-15在返工和焊接精密主板时,必须采用精确的温度控制来保护周围的微型元件。佳金源JRY-850B热风系统,搭配红外测温枪实时反馈,将BGA焊点峰值温度控制在235±2℃,将周围0201电阻温升限制在120℃以下,避免热应力引起的PCB分层或MLCC隐裂。
发表: 2014-01-10锡膏印刷跳料是SMT生产线上的高频缺陷,与锡膏的流变特性、钢网孔径设计、刮刀参数的匹配等直接相关。本文基于佳金源20年的生产线测量经验,重点关注锡膏、印刷工艺稳定性以及锡膏跳动的根本原因,提出了立即可执行的六步故障排除方法,涵盖了锡膏批次粘度波动、钢网支撑刚性不足、刮刀压力突然变化等真实故障场景。
发表: 2013-12-03
焊锡丝内的松香助焊剂在焊接过程中起着关键作用,例如去除氧化膜、降低表面张力、提高润湿性。它的含量和分布直接影响焊点的光滑度、润锡速度、冷焊点率,使其成为焊锡丝实际焊接性能的核心指标。
发表: 2013-11-27冷焊点表现为元件引脚与PCB焊盘之间缺乏金属间化合物层,导致导电不良和机械强度不足。这种缺陷在实际生产线条件下很常见,例如峰值回流温度不足、焊膏活性降低或焊盘严重氧化。对于佳金源锡膏来说,连续印刷超过4小时后助焊剂挥发加剧,会明显增加冷焊点的发生率。
发表: 2013-11-03共晶焊料在SMT生产线中具有固定的单一熔点,能够同时熔化和凝固,从而显着降低热应力和空洞率。在Sn96.5Ag3.0Cu0.5体系下,实测佳金源共晶焊料熔点稳定在217.5℃±0.3℃,适合BGA、QFN等高密度封装的回流焊工艺控制。
发表: 2013-10-28引脚浸焊在元件引脚表面均匀覆盖一层锡铅或无铅焊料,显着提高引脚可焊性和润湿能力,解决镀层氧化和储存老化造成的冷焊点和漏焊点。它为SMT贴装提供稳定可靠的焊接基础,是贾金源生产线处理高密度PCB和细间距QFP封装的关键前处理工艺。
发表: 2013-10-14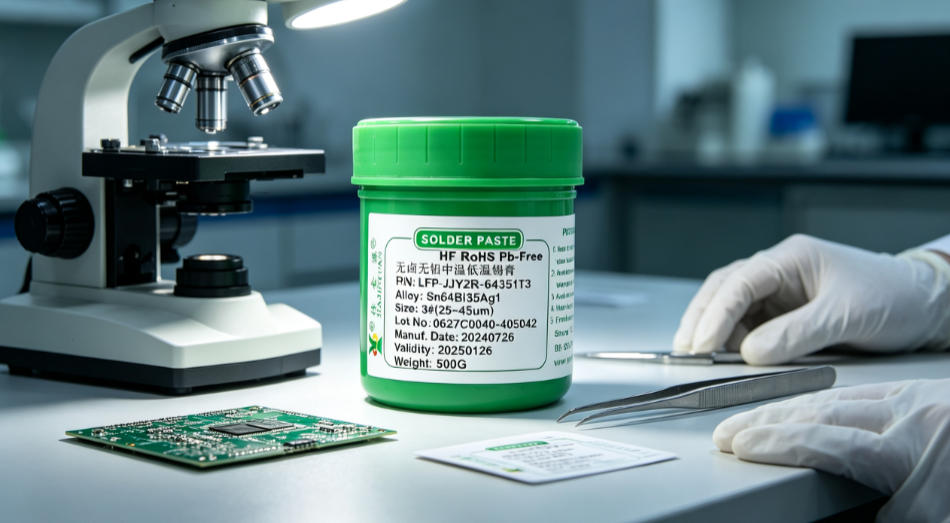
在BGA芯片修复中,焊膏和助焊剂的协同使用直接影响植球良率和焊接可靠性。在实际生产线上,必须根据芯片尺寸、焊球直径和PCB焊盘氧化程度动态调整助焊剂涂抹量和焊膏印刷厚度,以避免活性过度导致焊盘腐蚀或活性不足导致空洞增加。
发表: 2013-10-12撕裂是锡膏印刷中典型的缺陷,由于刮刀与钢网分离瞬间的流变性能不佳而导致,表现为焊盘边缘出现细长的焊尖,直接影响后续的贴装精度和回流焊桥接的风险。佳金源的实际测试发现,触变指数低于0.65或屈服应力低于85Pa的焊膏在30μm钢网和45°刮刀角度的条件下极易撕裂。
发表: 2013-09-28