Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Припой Проволока 1000г, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.

Припой Sn90Sb10 обеспечивает исключительную термическую стабильность и механическую прочность для высоконадежной пайки, особенно там, где критически важны повышенные рабочие температуры и устойчивость к деформации ползучести; его эвтектическое поведение при температуре около 240°C в сочетании с низким разбросом ликвидуса и минимальным ростом интерметаллидов делает его предпочтительным выбором для силовой электроники, автомобильных подкапотных узлов и аэрокосмических модулей, требующих долгосрочной целостности соединений без содержания серебра.
Опубликовано: 2026-11-06
Остатки флюса для паяльной проволоки представляют серьезный долгосрочный риск коррозии печатных плат, особенно во влажных или термически циклических средах, где неудаленные активаторы на основе канифоли или галогенидов могут образовывать проводящие электролиты, которые воздействуют на медные дорожки, выводы компонентов и паяные соединения, что приводит к росту дендритов, току утечки и преждевременному выходу из строя возбуждения; Понимание химического состава флюса, эффективности очистки после пайки и критериев проверки, соответствующих требованиям IPC, имеет важное значение для снижения коррозии при производстве высоконадежной электроники.
Опубликовано: 2026-11-06
Контроль сегрегации Bi в низкотемпературной паяльной пасте необходим для поддержания постоянной надежности соединения, предотвращения хрупкого разрушения на межметаллических границах раздела и обеспечения стабильных характеристик печати и оплавления на различных сборках печатных плат; это требует точного проектирования сплава, оптимизированного химического состава флюса и строгого управления термическим профилем во время обработки SMT.
Опубликовано: 2026-11-05
Процесс проверки сырья для припоя обеспечивает постоянный состав сплава, его чистоту и физическую целостность перед использованием в производстве, что напрямую влияет на надежность паяных соединений, поведение при смачивании и количество дефектов при сборке SMT; Эта строгая процедура включает проверку документации поставщика, визуальный осмотр, измерение размеров, тестирование плотности, дифференциальную сканирующую калориметрию для проверки температуры плавления и спектрографический анализ для подтверждения элементарного соответствия стандартам IPC-J-STD-006 и ASTM B32.
Опубликовано: 2026-11-05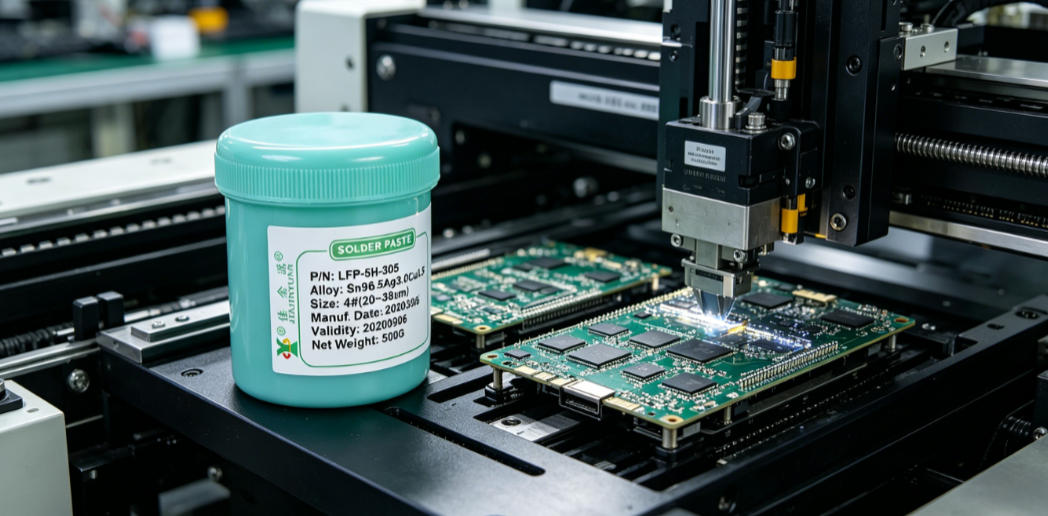
В этой статье рассматривается, как следовые примеси Fe критически влияют на микроструктуру, механическое поведение и образование интерметаллических соединений в сплавах для припоя на основе олова, подчеркивая, что даже такие низкие концентрации Fe, как 0,01 мас.%, могут вызвать крупное осаждение FeSn2 на границах зерен, снизить пластичность до 35%, ускорить разложение флюса во время оплавления и ухудшить характеристики смачивания подложек Cu, и все это напрямую влияет Ресурс линий SMT, надежность соединений и долговременная термостойкость для электронных сборок высокой плотности.
Опубликовано: 2026-11-05
Понимание принципа регулирования соотношения металлов в паяльной пасте имеет важное значение для достижения однородной четкости печати, оптимальной устойчивости к осадке и надежной работы оплавления при сборке SMT; отклонения от целевого соотношения металлов — обычно 88–92% по массе для бессвинцовой паяльной пасты — напрямую влияют на вязкость, эффективность переноса и образование пустот, что делает мониторинг в реальном времени и контролируемое разбавление с помощью подходящих носителей флюса критически важными для стабильности процесса и обеспечения выхода продукта.
Опубликовано: 2026-11-05
В этой статье подробно описана практическая методология корректировки формулы яркого припоя для достижения постоянного блеска поверхности, оптимальных характеристик текучести и надежного интерметаллического образования без ущерба для механической прочности или термической стабильности, с упором на обратную связь в реальном времени от испытаний пайки волной, точный контроль состава сплава и совместимость флюсовой системы с бессвинцовыми системами с высоким содержанием олова.
Опубликовано: 2026-11-04
Этот анализ определяет основные причины почернения припойной проволоки, включая окисление из-за длительного воздействия воздуха и повышенных температур, загрязнения из серосодержащих сред или неправильных условий хранения, разложение остатков флюса во время повторяющихся циклов нагрева и поверхностные реакции с активаторами на основе галогенов во флюсах с низкой активностью; Понимание этих взаимосвязанных механизмов позволяет инженерам SMT реализовывать целенаправленное управление процессом, выбирать подходящие протоколы хранения, проверять сертификаты материалов поставщика и корректировать температурные профили доработок для подавления обесцвечивания без ущерба для надежности соединения.
Опубликовано: 2026-11-04
В этой статье рассматривается, как различные сплавы паяльной пасты, такие как Sn63Pb37, SAC305 и Sn96.5Ag3.0Cu0.5, влияют на долговременную надежность соединений при термоциклировании, механических ударах и средах с высокой влажностью, подчеркивая компромисс между температурой плавления, скоростью роста интерметаллических соединений и сопротивлением распространению трещин, а также подчеркивая, что выбор сплава должен соответствовать требованиям применения конечного продукта, количеству слоев платы и компонентам. типы упаковки и ожидаемый срок эксплуатации, а не использовать по умолчанию бессвинцовые альтернативы исключительно для соответствия.
Опубликовано: 2026-11-04
Сурьма (Sb) является важнейшим легирующим элементом в бессвинцовых и оловянно-свинцовых припоях, где ее присутствие напрямую влияет на механическую прочность, поведение при плавлении, образование интерметаллических соединений и долговременную термоусталостную стойкость; даже незначительные отклонения в содержании Sb — например, ±0,1 мас.% от номинального 5,0 мас.% в Sn90Sb10 — могут вызвать измеримые изменения предела текучести при растяжении до 8 МПа, изменить температуру солидуса на 1,2°C, ускорить рост Cu6Sn5 на медных границах раздела во время старения и сократить срок службы при термическом цикле на 15% в условиях JEDEC JESD22-A104.
Опубликовано: 2026-11-04Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.