Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Порошок сплава паяльной пасты, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
Продолжительность зоны постоянной температуры напрямую влияет на синергетический эффект выделения активности флюса, смачивания и растекания паяного соединения в паяльной пасте. Если он слишком короткий, это легко приведет к увеличению пустотности соединений паяльной пасты и плохому смачиванию; если он слишком длинный, это приведет к чрезмерному росту интерметаллидов и термическому повреждению компонентов. Фактическую производственную линию необходимо тщательно отрегулировать в сочетании с моделью паяльной пасты, распределением теплоемкости печатной платы и температурой скорости ленты печи.
Опубликовано: 2014-08-25Пайка волновой пайкой печатных плат с толстой медью склонна к образованию пустот в паяных соединениях, плохому смачиванию и неравномерному поглощению тепла, вызванному толщиной меди. Использование припоев JiaJinYuan с высокой смачиваемостью припоев может значительно улучшить высоту подъема припоя и стабильность формирования галтелей, причем особенно выраженные технологические преимущества при работе с конструкциями с толщиной меди более 2 унций, медной фольгой большой площади и многослойными конструкциями из толстой меди.
Опубликовано: 2014-08-25Термическое циклическое тестирование паяльной пасты является ключевым методом оценки усталостной прочности соединений паяльной пасты при повторяющихся изменениях температуры. Моделируя чередующиеся горячие и холодные процессы в реальных условиях эксплуатации продуктов, он действительно отражает тенденции растрескивания, расслоения и разрушения различных паяльных паст под воздействием термического напряжения и обеспечивает прямую основу для производственных линий для проверки высоконадежных паяльных паст, оптимизации профилей оплавления и определения стабильности партии.
Опубликовано: 2014-07-30Избыток припоя — это наиболее легко упускаемый из виду, но весьма серьезный дефект в процессе SMT-печати. Чрезмерный перенос паяльной пасты напрямую вызван слишком большими отверстиями трафарета и неправильной настройкой параметров угла, давления и скорости ракеля, что, в свою очередь, вызывает каскадные проблемы, такие как перемычки между контактными площадками, надгробия и шарики припоя после оплавления. Данные, полученные на месте JJY, показывают, что когда соотношение площадей отверстий превышает 1,05 и давление ракеля составляет >6,5 кг, количество избыточного припоя увеличивается в 3,2 раза.
Опубликовано: 2014-07-15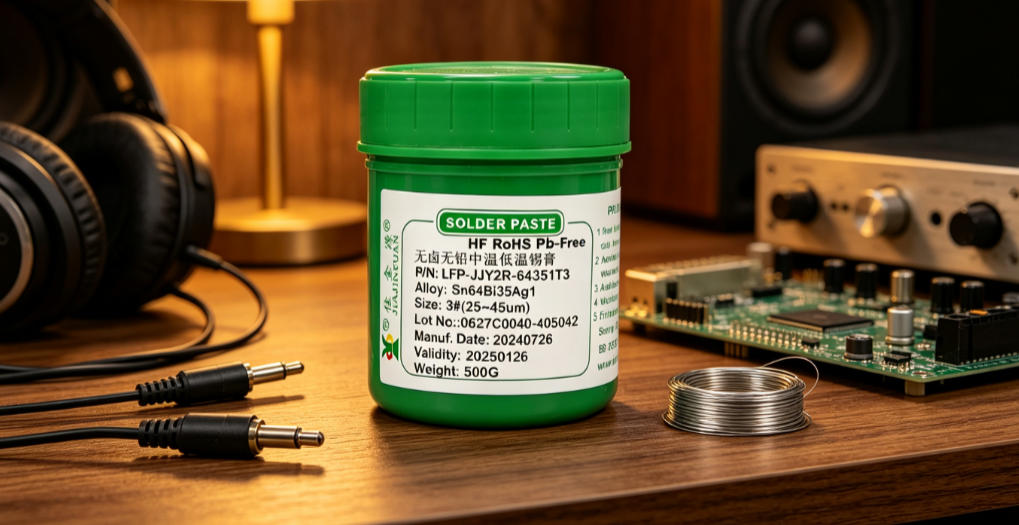
Паяльная паста может значительно уменьшить окисление, улучшить смачиваемость и снизить уровень пустот в среде пайки оплавлением азотом, при этом особенно заметно улучшается качество пайки медных площадок OSP, QFN с мелким шагом и компонентов 0201. Для достижения практической пользы чистота азота должна стабильно поддерживаться на уровне выше 99,99%.
Опубликовано: 2014-07-14Припой SGS прошел авторитетное тестирование SGS, и был выпущен полный отчет. Все индикаторы защиты окружающей среды, включая свинец, кадмий, ртуть, шестивалентный хром, полибромдифенилы и полибромдифениловые эфиры, можно отслеживать от партии к партии, что соответствует обязательным требованиям IEC 62321 и RoHS 2.0, обеспечивая поддающуюся проверке гарантию соответствия для производственных линий SMT.
Опубликовано: 2014-06-23В процессе пайки FPC гибкая плата склонна к деформации при нагревании, что является причиной высокочастотного отказа на производственной линии. Инженеры из Jia Jinyuan приняли ряд мер, включая оптимизацию конструкции отверстия трафарета, регулировку скорости конвейера для пайки оплавлением и температурного градиента, а также использование специальных приспособлений для прессования, чтобы увеличить выход при первом проходе пайки FPC с 72% до 96,5%, сосредоточив внимание на решении трех основных проблем: несовпадение паяльной пасты, недостаточное смачивание припоем на контактных площадках и сморщивание подложки.
Опубликовано: 2014-06-09In Пайка печатных плат, соединения холодной пайки, шарики припоя и пустоты — это высокочастотные дефекты на производственных линиях, которые напрямую влияют на производительность первого прохода и долгосрочную надежность. В этом документе, основанном на 20-летнем практическом опыте производственной линии JiaJinYuan SMT, основное внимание уделяется ключевым моментам вмешательства, таким как точность печати паяльной пасты, динамическое согласование профилей оплавления, оптимизация апертуры трафарета и контроль градиента концентрации азота, а также представлены немедленно реализуемые комбинации настройки параметров и методы проверки воспроизведения отказов.
Опубликовано: 2014-05-14Печи оплавления являются основным оборудованием производственных линий SMT, обеспечивающим точное плавление припоя и надежные соединения. Точно контролируя скорость повышения температуры, время выдержки и пиковую температуру посредством сегментированного контроля температуры, они напрямую влияют на частоту возникновения таких дефектов, как соединения холодной пайки, надгробия и холодная пайка. Печи оплавления JiaJinYuan могут стабильно поддерживать компоненты 0201 и процессы двустороннего смешанного монтажа QFN5x5 в реальном массовом производстве.
Опубликовано: 2014-04-28
Сильное разбрызгивание во время сварки припойной проволокой чаще всего вызвано сильным испарением флюса, чрезмерно высокой температурой паяльника или поглощением влаги припойной проволокой. В сочетании с фактическими измерениями на производственной линии было обнаружено, что, когда относительная влажность окружающей среды превышает 65% и припойная проволока хранится в открытом виде более 72 часов, вероятность образования сварочных брызг увеличивается в 3 раза. Снижение температуры паяльника с 380 ℃ до 320 ℃ и его использование в сочетании с пластиной предварительного нагрева может уменьшить количество брызг припоя при сварке почти на 80%.
Опубликовано: 2014-04-25Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.