Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Производитель припоя, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.

Длительная высокотемпературная эксплуатация припоев в печи волновой пайки действительно может вызвать микросегрегацию компонентов сплава. В частности, когда оловянно-свинцовые или бессвинцовые припои постоянно подвергаются воздействию температур выше 260°C при недостаточном перемешивании поверхности ванны, такие элементы, как свинец, серебро и медь, могут локально обогащаться из-за различий в плотности и скорости окисления. Однако в рамках стандартного 8-часового цикла замены припоя изменения состава остаются значительно ниже допусков, разрешенных IPC-J-STD-006. Что действительно влияет на стабильность пайки, так это часто накопление окалины и карбонизированных остатков флюса.
Опубликовано: 2015-10-14Высокочастотная сварка плат предъявляет чрезвычайно высокие требования к термической чувствительности подложки. Такие материалы, как ПТФЭ и ПП с керамическим наполнителем, обычно имеют температуру стеклования ниже 170°C. Если пиковая температура оплавления превышает 260°C, это может легко вызвать расслоение, вздутие или дрейф диэлектрической проницаемости. Фактические измерения на производственной линии JiaJinYuan показывают, что 255°C является безопасным порогом для большинства высокочастотных сварок плат. Термического повреждения необходимо избегать за счет ступенчатого нагрева, сокращения времени пребывания в высокотемпературной зоне и контроля атмосферы азота.
Опубликовано: 2015-10-08Предварительное лужение площадок OSP предъявляет чрезвычайно высокие требования к смачиваемости паяльной пасты. Необходимо выбирать паяльную пасту OSP с низким содержанием остатков, высокоактивную и проникающую способность; в противном случае могут возникнуть холодные паяные соединения, образование надгробий и плохое смачивание. In на реальных производственных линиях распространенные проблемы в основном связаны с недостаточной реакцией между паяльной пастой и покрытием OSP, неспособностью флюса вовремя прорвать покрытие во время оплавления или несовпадением печати, вызванным несоответствием между содержанием металла и вязкостью паяльной пасты.
Опубликовано: 2015-09-13Не требующие очистки и смываемые водой составы материалов для пайки печатных плат должны обеспечивать баланс между контролем ионных остатков и чистотой поверхности после пайки. Составы серии JiaJinYuan обеспечивают стабильные характеристики с остатками канифоли <0,5 мкг/см2 и содержанием галогенов <0,1 мас.% на реальных производственных линиях, что соответствует технологическим требованиям для паяльных материалов PCBA высокой плотности для компонентов 01005 и BGA с шагом 0,3 мм.
Опубликовано: 2015-09-05Припой для автомобильной электроники должен соответствовать требованиям долгосрочной надежности печатных плат, установленных на транспортных средствах, в условиях высокой температуры, высокой влажности и сильной вибрации. Автомобильный припой JiaJinYuan для электронных устройств имеет формулу с низким содержанием серебра и не содержит свинца, обеспечивает стабильную смачиваемость при максимальной температуре оплавления 260 ℃, контролирует толщину слоя IMC в диапазоне 3,2~4,8 мкм, эффективно подавляет распространение трещин в паяных соединениях, получил сертификацию AEC-Q200 и используется в массовом производстве на производственных линиях контроллеров домена ADAS.
Опубликовано: 2015-08-30При проверке AOI используются высокоточные оптические изображения и интеллектуальные алгоритмы для выявления типичных дефектов пайки SMT, таких как недостаточный припой, чрезмерный припой, перемычки и несоосность компонентов, в режиме реального времени. Он стабильно применяется на производственных линиях Jia Jinyuan для полнотипного контроля печатных плат упаковок от 0201 до QFN48, снижая процент ложноотрицательных результатов при ручном визуальном контроле с 12% до 0,8%, значительно улучшая выход первого прохода и сокращая цикл анализа FA.
Опубликовано: 2015-08-16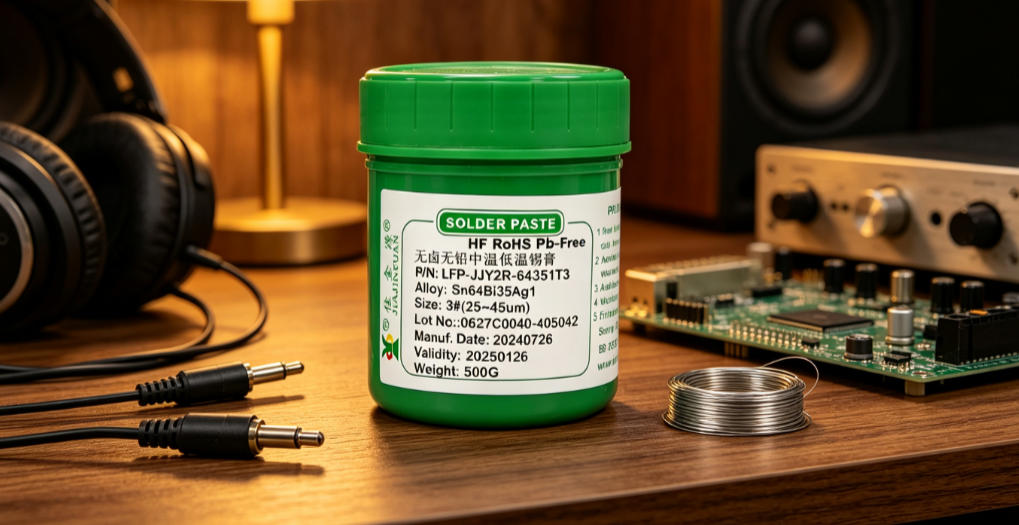
При смене марки паяльной пасты во время производства SMT необходимо внедрить строгий процесс проверки SMT, включающий многомерные испытания, такие как пригодность для печати, возможность монтажа, производительность оплавления и надежность паяных соединений. Основное внимание уделяется мониторингу изменений вязкости паяльной пасты, затухания срока службы трафарета, а также появления шариков припоя и перемычек, чтобы избежать партийных холодных паяных соединений или дефектов «надгробия», вызванных переключением партий.
Опубликовано: 2015-08-09Дополнительная пайка — важнейший процесс ремонта печатных плат, требующий чрезвычайно высокой точности и термоконтроля. В этой статье основное внимание уделяется полному процессу распайки и замены микросхем, таких как BGA и QFN, включая настройку параметров термофена, согласование апертуры трафарета, выбор паяльной пасты и ключевые моменты рентгеновского контроля после пайки. Все параметры получены на основе данных измерений на производственной линии JJY, что подчеркивает скоординированный контроль градиентов температурной кривой, значений вакуума в сопле и рисков расслоения печатной платы.
Опубликовано: 2015-07-12Стандарт многократного охлаждения, оттаивания и повторного использования паяльной пасты, а также оценка отходов напрямую связаны с производительностью и стоимостью производственных линий SMT. На основании данных измерений производственной линии за 20 лет из JJY в этой статье поясняется, что при температуре охлаждения 4±2 ℃ паяльную пасту разрешается использовать повторно не более 3 раз после оттаивания, эффективное время службы после каждого оттаивания составляет 24 часа, и паяльная паста будет утилизирована, если она будет подвергаться воздействию комнатной температуры в течение более 72 часов в общей сложности. Также указывается, что применение паяльной пасты необходимо немедленно прекратить, если отскок вязкости превышает 15 %, содержание металла падает более чем на 0,8 % или становится очевидным расслоение флюса.
Опубликовано: 2015-06-26
Паяльную пасту для поверхностного монтажа необходимо хранить в холодильнике, чтобы предотвратить окисление металлического порошка и химические реакции флюса, предотвращая повышение вязкости, ухудшение осадки и снижение точности печати. Процедура прогрева должна строго соответствовать процессу выдержки в течение 4 часов при комнатной температуре с последующими 2 часами перемешивания, чтобы избежать разбрызгивания и холодных паяных соединений, вызванных загрязнением конденсата. Это важный шаг, который инженеры производственной линии не должны пропускать каждый день перед началом работы.
Опубликовано: 2015-06-05Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.