SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫絲批發,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。

焊條在波峰焊爐中長時間高溫運作確實會導致合金成分微觀偏析。 Particularly when tin-lead or lead-free solder bars are continuously exposed to temperatures above 260°C with insufficient bath surface agitation, elements such as lead, silver, and bath surface agitation, elements such as lead, silver, and bath surface agitation, elements. within the standard 8-hour solder replacement cycle, compositional variations remain well below the tolerances permitted by IPC-J-STD-006.真正影響焊接穩定性的往往是熔渣和碳化助焊劑殘留物的積累。
發表: 2015-10-14高頻板焊接對基板的熱敏感性提出了極高的要求。 PTFE和陶瓷填充PP等材料的玻璃化轉變溫度通常低於170°C。如果峰值回流溫度超過260°C,很容易造成分層、起泡或介電常數漂移。嘉金源生產線的實際測量表明,255℃是大多數高頻板焊接的安全閾值。必須透過逐步加熱、減少在高溫區域的停留時間以及氮氣氛控制來避免熱損傷。
發表: 2015-10-08預鍍錫 OSP 焊盤對焊膏的潤濕性提出了極高的要求。必須選擇低殘留、高活性、高滲透的OSP焊膏;否則,可能會出現冷焊點、立碑和潤濕不良的情況。 In實際生產線,常見問題多源自於錫膏與OSP塗層反應不充分、回流焊時助焊劑未能及時突破塗層、或錫膏金屬含量與黏度不匹配導致印刷錯位等。
發表: 2015-09-13PCBA焊接材料的免清洗和水洗配方需要平衡離子殘留物控制和焊接後表面清潔度。嘉金源系列配方在實際生產線中性能穩定,松香殘留量<0.5μg/cm2,鹵素含量<0.1wt%,滿足01005元件和0.3mm間距BGA高密度PCBA焊料的製程要求。
發表: 2015-09-05汽車電子焊料必須符合車載電路板在高溫、高濕、強振動環境下的長期可靠性要求。嘉金源汽車電子焊料採用低銀無鉛配方,在260℃峰值回流溫度下具有穩定的潤濕性,將IMC層厚度控制在3.2~4.8μm範圍內,有效抑制焊點裂紋擴展,已獲得AEC-Q200認證,並在ADAS域控制器PCBA生產線上量產。
發表: 2015-08-30AOI檢測採用高精度光學成像及智慧演算法,即時辨識典型的SMT焊接缺陷,如焊料不足、焊料過多、橋接、元件未對準等。已穩定應用於嘉錦源產線,0201至QFN48封裝進行全類型PCB檢測,將人工目檢漏檢率從12%降至0.8%以內,顯著提高首檢良率,縮短FA分析週期。
發表: 2015-08-16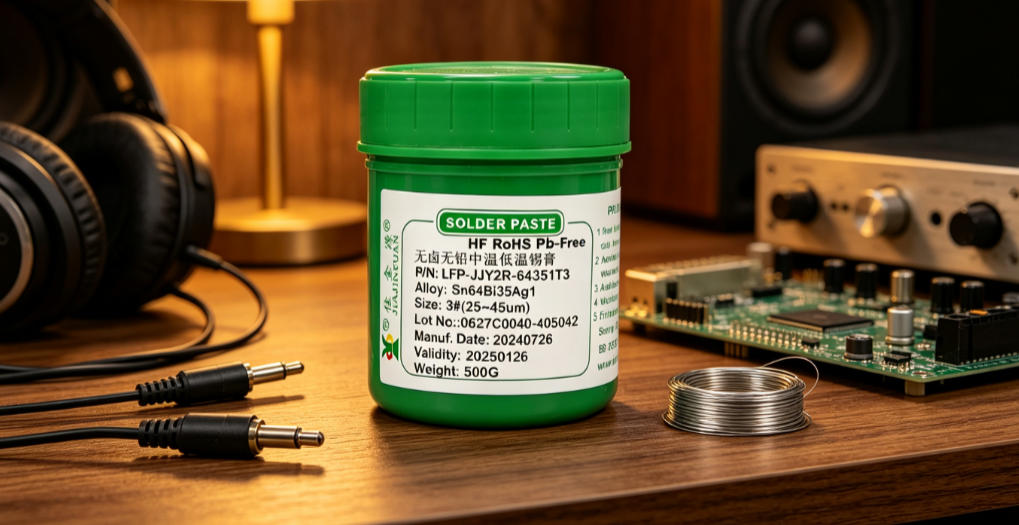
SMT生產過程中更換錫膏品牌時,必須實施嚴格的SMT驗證流程,涵蓋印刷適性、貼裝性、回流性能、焊點可靠性等多維度測試。重點是監測焊膏黏度的變化、鋼網壽命衰減以及焊球和橋接的發生率,以避免批次切換造成的批量冷焊點或墓碑缺陷。
發表: 2015-08-09返工焊接是 PCBA 維修的關鍵工藝,需要極高的精度和熱控制。本文重点介绍BGA、QFN等芯片拆焊、更换的全流程,涵盖热风枪参数设置、钢网孔径匹配、锡膏选择、焊后X射线检查要点等。所有參數均源自JJY生產線上的實測數據,強調溫度曲線梯度、噴嘴真空值和PCB分層風險的協調控制。
發表: 2015-07-12錫膏反覆冷藏、解凍、再利用的標準及報廢判斷,直接關係到SMT生產線的良率與成本。本文根據JJY20年生產線實測數據,明確在4±2℃的冷卻條件下,焊膏解凍後允許重複使用次數不超過3次,每次解凍後的有效使用時間為24小時,當焊膏在室溫下累計超過72小時時將報廢。也指出,當錫膏黏度回升超過15%、金屬含量下降超過0.8%或助焊劑分層明顯時,必須立即停止使用。
發表: 2015-06-26
SMT锡膏必须冷藏保存,以抑制金属粉末的氧化和助焊剂的化学反应,防止粘度增加、塌落加剧、印刷精度降低。預熱程序必須嚴格遵循室溫靜置4小時攪拌2小時的流程,避免冷凝水污染造成飛濺和冷焊點。這是生產線工程師每天開始工作前不能跳過的關鍵步驟。
發表: 2015-06-05