SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫絲500g,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
SMT鋼網是SMT錫膏印刷製程的核心耗材。它們的孔徑大小、厚度、表面處理、張力狀態共同決定了錫膏轉移量的穩定性。嘉錦源SMT鋼網透過雷射切割精度控制和電解拋光製程優化,在0.12mm厚度下實現92%以上的錫膏轉移率,有效抑制常見的高頻生產線缺陷,如焊錫不足、焊錫橋接、邊緣毛邊等。
發表: 2017-04-18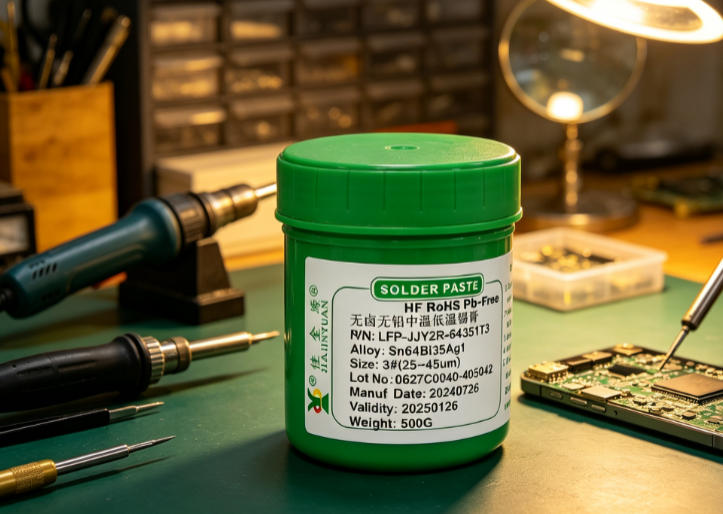
錫膏分層是由於密度差異或儲存不當引起的焊粉和助焊劑之間的相分離現象,表現為上層有明顯的油狀物質,下層有顆粒沉積。 In在這種狀態下,錫膏的印刷精度下降,塌陷風險增加,因此必須停產並重新攪拌或報廢。
發表: 2017-04-05儲能模組中使用的焊料對空洞率極為敏感。低空洞焊膏可將BGA焊點空洞率控制在5%以內,顯著提高電控板在高功率循環下的熱疲勞壽命。嘉金源JY-810A錫膏以其穩定的觸變性、低殘留、小於25°的回流焊潤濕角,在儲能模組焊料選擇中成為電控板BGA焊接的實用組合。
發表: 2017-04-04SMT貼裝壓力控制直接影響錫膏的變形狀態。壓力過大會導致焊膏橫向擠壓到焊盤兩側,導致橋接缺陷。嘉金源貼片機透過即時壓力回饋和Z軸動態補償,結合與錫膏流變特性相符的鋼網孔徑設計,實現±0.02N的精度控制,從源頭抑制橋連。
發表: 2017-03-09FPC焊接柔性屏模組在重複彎曲場景下焊點開裂率顯著降低。關鍵在於優化錫膏印刷精度,使回流焊接溫度曲線與FPC基板的熱膨脹特性相匹配,並嚴格控制FPC安裝偏移和Z軸壓力。嘉金源實測顯示,20萬次彎曲循環後開裂率小於0.3%,遠優於業界0.8%的常規水準。
發表: 2017-02-14冷藏焊膏密封不當會加速焊膏氧化,導致印刷脫模不良、焊點空洞率增加、回流焊接後潤濕不足。特別是在高溫高濕季節,未密封冷藏的錫膏表面容易形成灰黑色氧化膜,直接影響SMT生產線的一次合格率。因此,規範冷藏焊膏的密封管理是控制焊膏氧化的關鍵環節。
發表: 2017-02-05
焊錫絲焊點發黑並不是單純的焊錫絲品質問題,也不是單純的溫度失控造成的,而是助焊劑殘留物氧化、焊接溫度和時間匹配不當、焊錫絲中活性成分衰減、PCB焊盤可焊性惡化等多種因素交織的結果。尤其是在波峰焊或手工焊接等高負荷條件下,焊點發黑往往暴露出焊絲中鹵素含量過高和連鎖氧化反應的製程耦合問題。
發表: 2017-01-16冷焊點幾乎無法用肉眼或傳統 AOI 進行視覺識別,必須透過通電測試和熱應力激發來暴露。其本質是焊點金屬之間缺乏連續的冶金結合,導致訊號傳輸中斷、溫升異常和間歇性故障。 JJY產線統計顯示,73%因虛焊點引起的顧客退貨發生在整機老化48小時後。
發表: 2017-01-15嘉錦源PCBA焊料專為新能源電池管理系統BMS板、光伏逆變器控制板、工業PLC主控板而設計。其低空洞率焊膏在0.3mm細間距QFN封裝中回流後保持穩定的空洞面積小於12%,在氮氣氣氛下可進一步降低至8.5%,滿足汽車級AEC-Q200對焊點可靠性的嚴格要求。
發表: 2016-12-27高頻PCB焊接對焊膏的滷素含量和殘留物控制極為敏感。嘉錦源無鹵低殘留錫膏透過優化松香體系和活化劑配比,在確保潤濕性的同時,將離子污染降低至0.25μg/cm2以下,顯著降低高頻訊號傳輸中的阻抗波動和相移。
發表: 2016-12-13