SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊料儲存條件,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
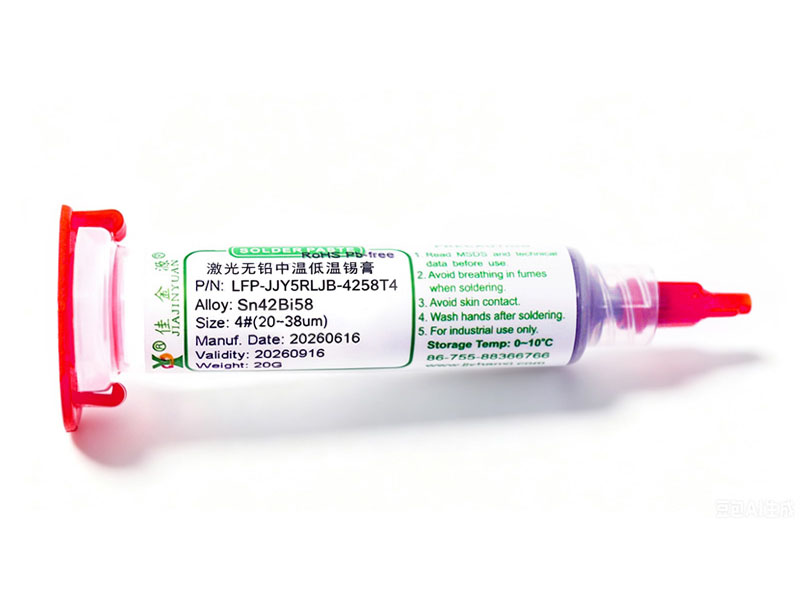
LFP®5RLJ®0307雷射高溫焊膏專為噴射閥雷射焊接而設計,具有高活性、低殘留等特性。適用於氣動閥、螺桿閥等精密點膠場景。其無鹵配方和穩定的合金粉末確保焊接過程中無焊珠,提高製程可靠性和產品良率。
發表: 2026-08-28
國產無鹵錫膏LFP?5RQ?0307在QFN封裝中達到近100%的焊錫潤濕,其高活性和合金粉末特性是關鍵因素。優化印刷參數和回流焊曲線可以進一步提高焊接品質。
發表: 2026-08-28
In SMT手工返修焊接場景,松香芯焊線和實心焊線的選擇必須與焊點品質、操作效率和返工風險密切相關。松香焊錫絲適合小批量、高密度、低熱容量元件的快速返修焊接,而實芯焊錫絲更適合大焊盤、高熱容量元件以及對殘留物敏感的軍用或醫用PCBA。兩者在助焊劑活性、熱響應、清潔性、成本等方面有著本質上的差異。
發表: 2026-08-27
低殘留焊膏是實現 SMT 免清洗製程的關鍵材料。可將回流焊接後離子殘留控制在10.06μg/cm2 NaCl當量以下,避免鬆香或有機酸殘留所造成的洩漏、腐蝕及CAF故障。特別適用於高密度、細間距汽車級和醫療電子組裝,無需底部填充。
發表: 2026-08-27
QFN 無效率標準正在從 IPC-A-610 Revision G 中的 25% 限制收緊至汽車等級 5% 的要求。焊膏的減少空洞的能力已成為量產良率的分界線。低殘留、高觸變性和梯度蒸發焊膏正在迅速取代傳統配方。結合氮氣氣氛和優化的回流曲線,可以系統地降低空洞率。
發表: 2026-08-27
波峰焊錫渣的形成原因涉及焊條純度、氧化膜控制、製程參數協同不平衡等。透過比較不同鏈速、波峰高度、氮氣保護下高純焊錫條與傳統焊錫條的浮渣產生量,結合產線實際換線成本和維護頻率,明確焊錫條製程的雙向優化路徑,為高可靠性PCB的量產提供可行的選用依據。
發表: 2026-08-27
錫膏的保質期和SMT物料控制目前面臨三大趨勢:低溫儲存的普及、批次可追溯性的加強、開箱使用時間的壓縮。驅動因素包括無鉛製程的深化、汽車級訂單的成長以及更嚴格的客戶審核。產業影響體現在廢品率波動加大、換線頻率提高以及IQC檢定項目增加。從業者需要將錫膏從入庫到溫度恢復的整個流程納入MES控制節點,並從實際生產線節拍回推以確定開箱使用視窗。
發表: 2026-08-27
新能源線路板對焊接可靠性要求極高;即使焊膏和焊線的選擇稍有偏差,也會造成冷焊點、橋連、空洞率過高等批量缺陷。本文結合實際產線故障案例,直擊錫膏活性匹配不足、焊錫絲含銀量不匹配、回流曲線與錫膏熔點不協調等核心痛點,並提供立即可執行的材料驗證流程和參數鎖定方法。
發表: 2026-08-27
Sn63Pb37焊膏在通孔SMT生產線上仍具有不可取代的製程穩定性。其共晶特性帶來低熔點、窄回流視窗和優異的潤濕性。但受限於RoHS合規壓力和無鉛混線風險,實際應用必須直接解決焊點開裂、冷焊點、潤濕不足、鋼網堵塞等高頻故障,這些故障在0201元件焊接和雙面板返修場景中尤為明顯。
發表: 2026-08-27
在實際生產線中,SMT氮氣焊接與空氣焊接在錫膏潤濕性、空洞率、焊點光潔度、助焊劑殘留性能等方面有顯著差異。氮氣焊接可以將BGA焊點的空洞率從空氣焊接的15%~25%降低到3%~8%,在OSP銅面、細間距QFN、高可靠性軍用板等方面優勢尤為突出,但必須權衡氮氣消耗成本和設備兼容性。
發表: 2026-08-27