SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫報價,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
無鉛焊錫絲的熔點通常在217°C至227°C之間。實際焊接時,烙鐵溫度應設定在320℃至360℃之間,以補償熱量損失並確保潤濕性。不同的線徑、助焊劑含量和 PCB 熱容量會顯著影響最佳溫度設定。 In生產線,往往透過尖峰測試和焊點光澤度檢查進行即時微調。
發表: 2011-05-07FPC焊接對焊膏的滷素殘留、潤濕性、殘留絕緣性都有極為嚴格的要求。嘉金源無鹵錫膏嚴格控制溴、氯含量低於900ppm,回流焊後不留腐蝕性離子殘留,同時保持優異的抗塌落性和0.3mm細間距印刷穩定性。已成功應用於出口歐盟、日韓等高階產品線,如車載攝影機模組、折疊螢幕鉸鏈FPC等。
發表: 2011-04-25為了解決清除焊膏板上殘留污漬的挑戰,有必要同時優化焊膏選擇和製程參數。雖然免清洗焊膏降低了清洗壓力,但它對模板孔徑和回流環境更加敏感。 In 相較之下,傳統的焊膏與清洗相結合需要清潔劑和焊膏殘留物之間具有化學相容性。焊膏的清潔效果直接受其金屬含量、松香系統和活化劑類型的影響。
發表: 2011-04-17RoHS焊錫SGS偵測認證是出口型歐盟電子組裝生產線的強制門檻。嘉金源RoHS焊錫已透過SGS全套重金屬及有機物檢測,鉛、鎘、汞、六價鉻、多溴聯苯、多溴二苯醚六項皆符合標準。清關文件包括正本SGS報告、符合性聲明、材料安全資料表、批次工廠檢驗記錄,全套文件可直接用於報關和客戶驗廠。
發表: 2011-04-11SMT印刷車間溫濕度控制缺失,會導致錫膏黏度波動,導致焊錫不足、焊橋、錯位等缺陷。嘉金源錫膏在22℃±2℃、45%RH±5%RH環境下黏度最穩定。當溫差超過3℃或濕度偏差超過8%RH時,印刷不良率就會上升。製程控制必須透過閉環監控和分區濕度控制來實現。
發表: 2011-03-20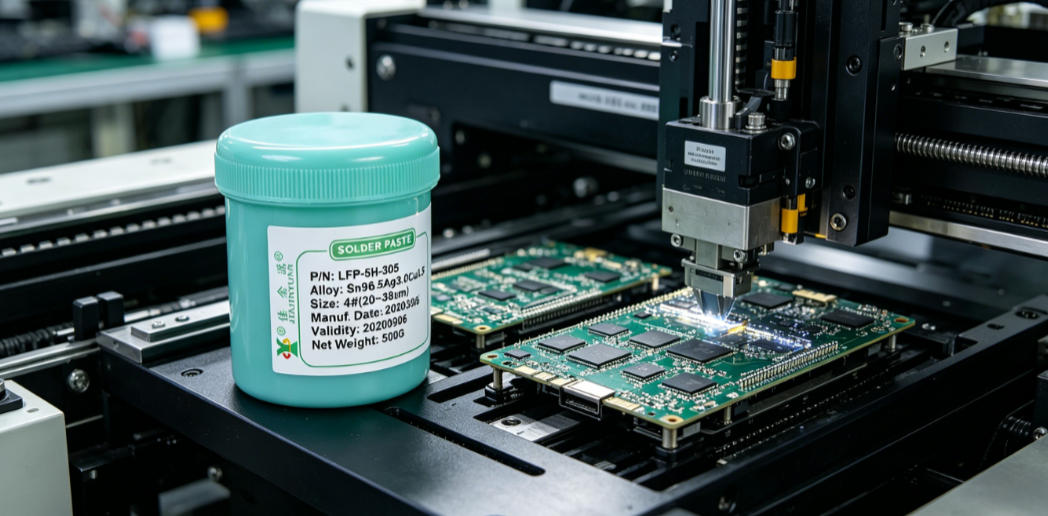
焊膏、焊錫絲、焊錫條在SMT和手工焊接中有著明確的作用:錫膏用於表面貼裝元件的模板印刷,焊錫絲適用於修補補焊和小批量通孔焊接,而焊錫條專門用於波峰焊機。三者在金屬含量、助熔劑活性、熔點曲線和儲存要求方面有本質區別,選擇時必須匹配製程路徑、設備能力和可靠性等級。
發表: 2011-03-10國產焊料涵蓋0.3mm至3.0mm的焊絲直徑、含鉛和無鉛變體的所有溫度範圍(183℃~227℃)以及三種助焊劑系統:松香、免清洗和水洗。相容於高速SMT印刷、波峰焊、浸焊、手動補焊等多種場景。佳金源系列實測潤濕角≤35°,架橋率低於0.08%,殘留離子含量<0.5μg/cm2。在生產線上切換材料時,無需調整模板孔徑或回流溫度曲線。
發表: 2011-03-06本文詳細闡述了錫膏單位採購價格和最低起訂量的實際行業波動邏輯,結合不同品牌、金屬含量和包裝規格解釋了價格構成,明確了錫膏樣品申請必須提供產線驗證要求和工藝參數,指出常規錫膏採購週期為5至12個工作日,緊急訂單可縮短至3天,但必須同時確認庫存和物流路線。
發表: 2011-02-23在對FPC柔性板進行返修焊接時,傳統焊膏需要235℃以上的峰值溫度,容易導致基板起泡、銅箔剝落或覆蓋膜破裂。 In 相較之下,低溫焊膏將回流峰值降低至 180°C ± 5°C,顯著降低熱應力,同時確保潤濕、擴散和焊點強度。這是平衡柔性印刷電路精密返工的可靠性和良率的關鍵焊膏選擇策略。
發表: 2011-02-15
助焊劑殘留物必須用配套的焊錫清潔劑徹底清除;否則會導致ICT測試結果錯誤、金線焊點腐蝕或保形塗層附著力降低。 In實際生產線,異丙醇基清潔劑與松香基助焊劑膏的效果一致,但蒸發很快;水性清潔劑適用於免清洗焊膏,但需要較長的沖洗時間;碳氫化合物清潔劑對高固含量助焊劑膏具有很強的溶解能力,但存在設備密封件膨脹的風險。
發表: 2011-02-03