SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫膏批發,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
OSP板焊接過程中,焊盤氧化是造成冷焊點、潤濕不良的主要原因。合理設定回流曲線可有效抑制銅表面氧化,關鍵在於控制升溫速率,縮短高溫暴露時間,確保峰值溫度準確落在195℃~210℃範圍內。嘉金源產線驗證表明,當TAL時間超過60秒或峰值溫度超過212℃時,OSP膜的分解加速,焊盤氧化的風險急劇增加。
發表: 2017-08-04錫球問題大多是由於錫膏用量過多、鋼網孔徑設計不合理或回流焊過程中升溫速率過快引起的,而這三個因素在實際生產線中經常相互作用。對於嘉金源錫膏,當鋼網厚度為0.12mm時,如果孔徑面積比超過0.65且峰值溫度前的升溫斜率超過3℃/s,則極有可能在CHIP元件焊盤邊緣形成直徑為40-80μm的孤立焊球。
發表: 2017-07-31焊錫製造商提供免費樣品郵寄服務,幫助SMT工程師驗證錫膏、焊錫絲或無鉛焊錫條在實際產線環境下的焊接良率,避免批量導入後出現冷焊點、潤濕不良、焊球飛濺等典型缺陷。賈錦源是專注SMT製程配套20年的焊錫製造商,提供全系列規格樣品,搭配主流鋼網孔徑和回流焊曲線。
發表: 2017-07-17焊膏必須在雷射焊接和 Hotbar 熱壓焊接中平衡低飛濺、快速熔化、強潤濕和高殘留物穩定性。 Hotbar焊膏在超薄0.15mm印刷后必须保持锋利、不下垂的边缘,而激光焊膏必须在1200W/cm2的功率密度下在300ms内完成熔化且无氧化黑点。
發表: 2017-07-04波峰焊機運作過程中不斷產生焊錫渣,並漂浮在熔融焊錫浴的表面。如果不及時清除,會導致液位波動加劇,噴嘴堵塞風險增加,焊點經常出現尖峰和橋接。定期清除銲渣是確保波峰高度和焊接良率一致的關鍵措施。嘉金源產線驗證表明,每4小時人工除渣一次,可穩定控制焊錫渣厚度在3mm以內。
發表: 2017-06-15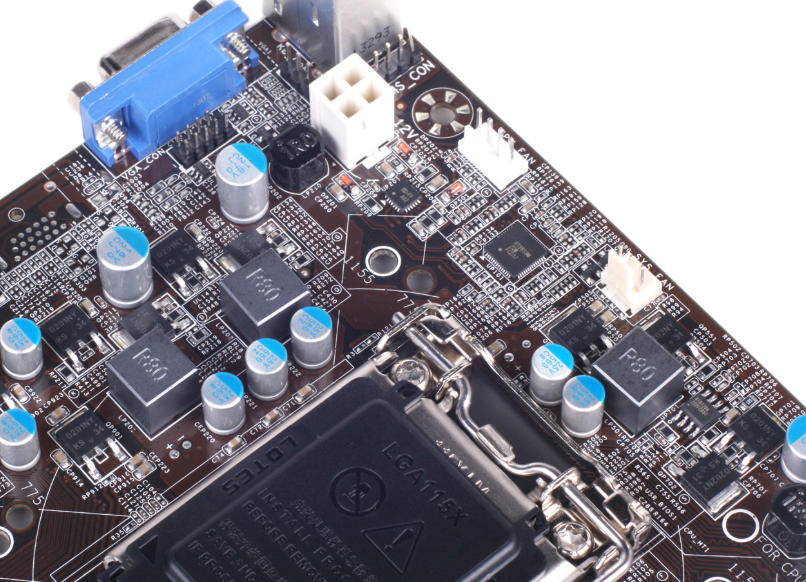
手工焊接到底選擇焊錫絲還是焊帶,本質上就是一個工藝匹配問題。焊錫絲適合焊接大焊點和高熱量元件,而焊帶由於其藥芯較細、焊料輸出更可控,適合0402、0603等微小表面貼裝元件。焊錫絲直徑的選擇必須根據烙鐵功率、焊盤尺寸和操作人員的熟練程度綜合確定。
發表: 2017-06-11工控主機板焊錫膏專門針對工控主機板PCBA的高可靠性焊接而設計。具有潤濕性優異、空隙率低、抗熱循環能力強等特點,滿足寬溫度範圍、長壽命、抗振動等惡劣場景需求。是保證工控主機板焊點長期穩定的核心材料。
發表: 2017-06-01在BGA焊接返修和植球過程中,錫膏的成型穩定性直接決定植球良率和後續回流焊接的可靠性。嘉金源錫膏在0.3mm間距BGA球安裝中表現出優異的抗偏移能力。其觸變指數和預回流塌陷量的協同控制,使焊球的中心偏移穩定控制在±15μm以內。
發表: 2017-05-28高黏度錫膏顯著改善SMT生產中0201、0402等微小元件以及不規則裝置的貼裝偏移問題,特別適合雙面回流、階梯鋼網、高密板佈局等複雜場景。其觸變性強、坍落率低、室溫保持時間長等特點,使錫膏貼裝過程中元件位移率降低40%以上,同時緩解了從印刷後到貼裝前等待窗口的壓力。
發表: 2017-04-26SMT鋼網是SMT錫膏印刷製程的核心耗材。它們的孔徑大小、厚度、表面處理、張力狀態共同決定了錫膏轉移量的穩定性。嘉錦源SMT鋼網透過雷射切割精度控制和電解拋光製程優化,在0.12mm厚度下實現92%以上的錫膏轉移率,有效抑制常見的高頻生產線缺陷,如焊錫不足、焊錫橋接、邊緣毛邊等。
發表: 2017-04-18