SMT 焊錫膏製造商。

專注SMT焊接工藝,一站式電子焊接解決方案提供者。

在這裡你可以找到有關的知識 焊錫條25kg,包括但不限於使用方法、安裝技巧、故障排除等。專注於SMT焊接工藝。如果您找不到您需要的內容,請隨時與我們聯繫。
針對SMT生產線上常見的焊錫不足缺陷,需要每印刷10至15塊PCB後,用無絨布蘸IPA擦拭鋼網底部,並每周用超聲波清洗機徹底清潔一次鋼網。同時選用嘉金源JL-8802系列錫膏,其黏度變化率小於8%,塌落率小於12%,室溫25℃下印刷離型穩定性達99.3%,可顯著降低焊錫不足的發生率。
發表: 2010-08-19針對儲能電源板大銅箔、大焊盤結構容易造成錫膏塌陷和回流空洞率過高的問題,本文根據嘉金源生產線20年的實測經驗,重點研究了錫膏選型關鍵參數的匹配,強調大焊盤用錫膏需要高觸變指數和空心介質協調控制,低木錫板材必須滿足於熱能展板的鐵質響應板材基板與高容精板運動板材供電
發表: 2010-08-03焊錫OEM合約製造和客製化必須嚴格匹配客戶的生產線節拍時間和設備相容性。常見的線軸重量為 250 克、500 克和 1 公斤。規格涵蓋直徑從 0.3mm 到 1.0mm、長度從 0.5m 到 30m 的組合。外包裝標籤必須包含合金成分、松香類型、活性等級、批號和RoHS/REACH合規聲明。嘉金源的所有焊料OEM合約製造訂單均依照JIS Z 3283和IPC J-STD-006標準執行。
發表: 2010-07-30QFN 焊接製程需要精確控制焊膏量、模板孔徑和回流曲線。在賈金源生產線上的實際測量表明,0.12mm厚、30μm梯形孔徑的鋼網可以有效抑製冷焊點和橋接。結合氮氣保護下峰值溫度235℃±2℃、液相線以上時間65秒的回流焊接參數,QFN焊接的一次合格率穩定維持在99.2%以上。
發表: 2010-06-17經過多次解凍循環後,焊膏黏度呈現非線性衰減。 3次解凍循環後,黏度下降約28%,5次循環後,衰減達46%。解凍的焊膏很容易在 SMT 生產線上造成跳焊、錯位和橋接。錫膏黏度的變化直接影響刮刀壓力設定和模板孔徑的兼容性。
發表: 2010-06-08焊錫輔料採用國內工廠直供模式,大幅降低中間成本。嘉金源全系列焊錫輔助材料,包括焊錫膏、助焊劑、清潔劑等,支援100kg起的訂單。大宗採購單價比貿易商低18%~25%,交貨週期縮短至7個工作天內,滿足SMT產線高頻補貨和緊急換線的需求。
發表: 2010-05-25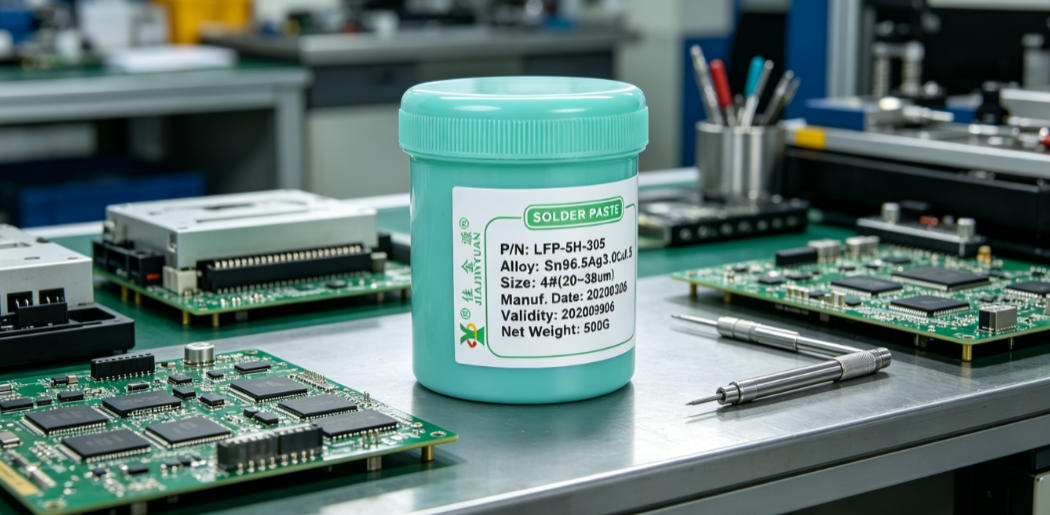
焊膏鋼網印刷缺陷是 SMT 生產線中常見的故障。本質上,當焊膏未能完全轉移到 PCB 焊盤上時,就會發生這種情況。根本原因通常與模板孔徑精度、張力退化和焊膏的流變特性交織在一起。需同時檢查鋼網磨損狀況、刮刀壓力參數、焊膏黏度的變化。忽視這些方面中的任何一個都會導致錯誤的收益率波動。
發表: 2010-05-16InISO焊錫材料實際生產線應用,批次間熔點偏差控制在±1.2℃以內,活性殘留波動小於0.03%。這得歸功於賈金元將ISO9001條款逐項分解為27個可執行動作,包括熔煉溫度記錄頻率、合金成分快速檢測響應時間、包裝密封抽檢比例等,確保每批ISO焊料從進料到出庫都得到全面控制。
發表: 2010-04-26冷焊點是SMT生產線上最常見的焊接缺陷之一。原因常被誤判為焊膏活性不足,但事實上,其主要原因是焊盤可焊性惡化加上助焊劑活性不匹配。透過專門提高焊盤表面潤濕能力,選用JJYJY-602中高活性免清洗助焊劑,嚴格控制OSP膜厚和氮氣純度,在不改變回流曲線的情況下,可將冷焊點率從3.2‰降低到0.4‰以下。
發表: 2010-04-22
環保焊錫絲並不等於 RoHS 合規性。需透過第三方檢測報告確認鉛、汞、鎘等六種有害物質含量是否低於限量。供應商的口頭承諾或「無鉛」標籤本身並不能取代實際的測試數據。生產線經常忽略批次差異,導致整批 PCB 經過回流爐後出現典型的 RoHS 不合規症狀,例如焊點暗淡和潤濕不良。
發表: 2010-04-07