SMT 焊锡膏制造商。

专注SMT焊接工艺,一站式电子焊接解决方案提供商。

在这里你可以找到有关的知识 焊锡丝制造商,包括但不限于使用方法、安装技巧、故障排除等。专注于SMT焊接工艺。如果您找不到您需要的东西,请随时联系我们。
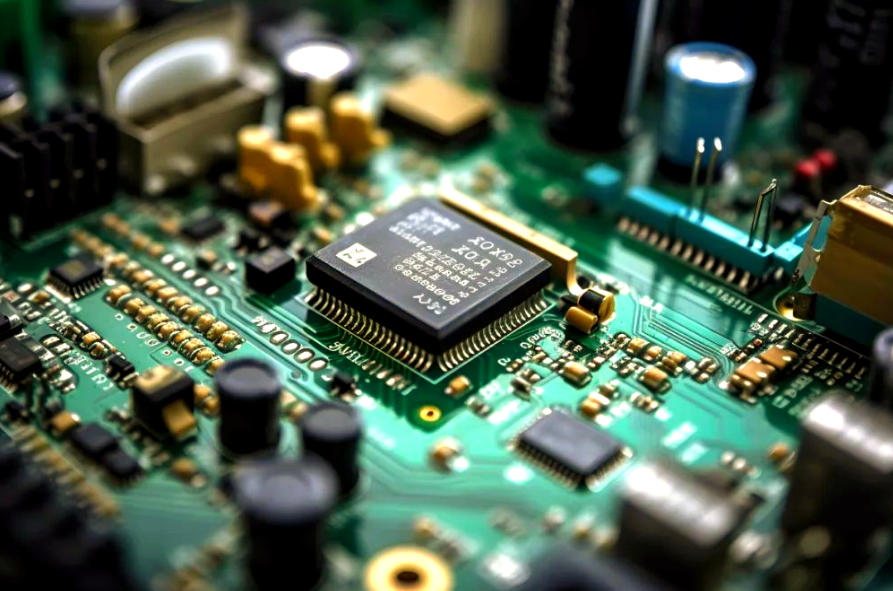
波峰焊锡渣过多直接影响焊接良率和焊条的消耗成本。常见原因包括焊条杂质含量高、波峰焊温度不受控制、焊剂残留碳化严重、焊锡锅搅拌过度、氮气保护不足等。解决方案需要跨多个维度的协调努力,包括焊锡条选择、温度分布优化、定期除渣频率、助焊剂挥发控制和氮气纯度监测。
发表: 2021-10-21在引脚浸焊过程中,通过精确控制浸焊时间、温度和助焊剂活性,可将引脚浸锡厚度有效控制在0.03mm至0.08mm之间,避免锡层过厚造成引脚粘连和桥接缺陷。佳金源生产线实测数据显示,浸焊时间从5秒减少到3.2秒后,桥接率下降了67%。该方法已在DIP插件波峰焊前处理阶段得到批量验证。
发表: 2021-10-20QFN 焊接过程中底部焊盘润湿不良通常会导致冷焊点或空洞。通过将钢网孔径从传统的1:1改为0.92:1的梯形缩放设计,佳金源在不增加焊锡量的情况下显着提高了焊膏转移率。结合刮刀压力0.45 MPa和速度45 mm/s的协调控制,QFN焊接底焊盘润湿面积从68%增加到91%,实测焊点空洞率在12%以下。
发表: 2021-09-26针对薄板PCB板锡膏焊接时容易出现的翘曲问题,从锡膏的流变特性、金属含量、触变指数以及助焊剂的挥发行为出发,提出了适合薄板锡膏的选择和工艺配合方案,并重点强调了低应力锡膏、中低温回流窗口和微调印刷参数对抑制翘曲的实际效果。
发表: 2021-09-06如果锡膏回流焊后残留过多助焊剂,尤其是高密度PCB或细间距元件之间,很容易形成离子污染,导致绝缘电阻降低、漏电流过大,甚至短路故障。尽管免清洗焊膏名义上被指定为不需要清洗,但其助焊剂残留物中的活性成分,当与电路板表面的水分结合时,仍然会显着降低表面绝缘性能。
发表: 2021-08-28连接器焊料专为焊接各种电子连接器端子而设计,具有润湿性优异、空洞率低、抗热冲击能力强等特点。适用于FPC、板对板、线对板等高密度连接场景,在回流焊和选择性波峰焊工艺中均表现出稳定的推力和低虚焊率,是保证连接器长期插拔可靠性和信号完整性的关键焊接材料。
发表: 2021-08-28SMT 模板在细间距 IC 印刷中经常面临桥接和焊球缺陷。微孔激光模板通过精确控制孔径尺寸、壁面粗糙度和锥度结构,显着降低节距低于0.3mm的器件的短路率。佳金源量产验证显示,桥连缺陷减少了62%,锡球发生率减少了78%,直接提高了一次合格率。
发表: 2021-08-14
焊锡丝在焊接时产生的大量烟雾主要来自焊剂热分解、焊接温度过高、焊锡丝中松香含量过高或通风不良等。这些因素共同增加了焊接烟雾的产生强度和毒性风险,这在波峰焊和手工烙铁操作中尤为突出。
发表: 2021-08-03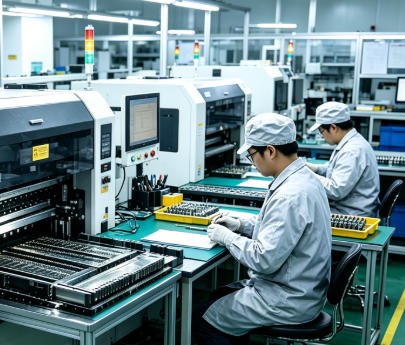
针对BGA高密度封装场景,佳金源无卤低空洞锡膏8M9P/5RR系列已在领先封测客户完成产线验证。实测空隙率稳定控制在3%以内。回流焊后,焊点润湿均匀,形成致密、连续的 IMC 层,将 BGA 器件的一次合格率从 92.7% 提高
发表: 2021-07-14OSP板焊接生产线停留时间的控制直接关系到OSP膜层的化学稳定性和可焊性。如果PCB从喷涂OSP处理到回流焊前的暴露时间超过48小时,或者在高温高湿环境(如RH>60%,T>25℃)中停留超过24小时,膜层容易发生水解和氧化,会导致焊点空洞率增加12%以上,润湿角增加到45°以上。在佳金源生产线上的实际测量表明,这个问题占OSP板焊接中焊锡桥接缺陷的67%。
发表: 2021-07-09