Производители паяльной пасты SMT.

Компания специализируется на процессах пайки SMT и является универсальным поставщиком решений для электронной пайки.

Здесь вы можете найти знания о Порошок сплава паяльной пасты, включая, помимо прочего, методы использования, способы установки, устранение неполадок и многое другое. Ориентирован на процессы пайки SMT. Если вы не можете найти то, что вам нужно, пожалуйста, свяжитесь с нами в любое время.
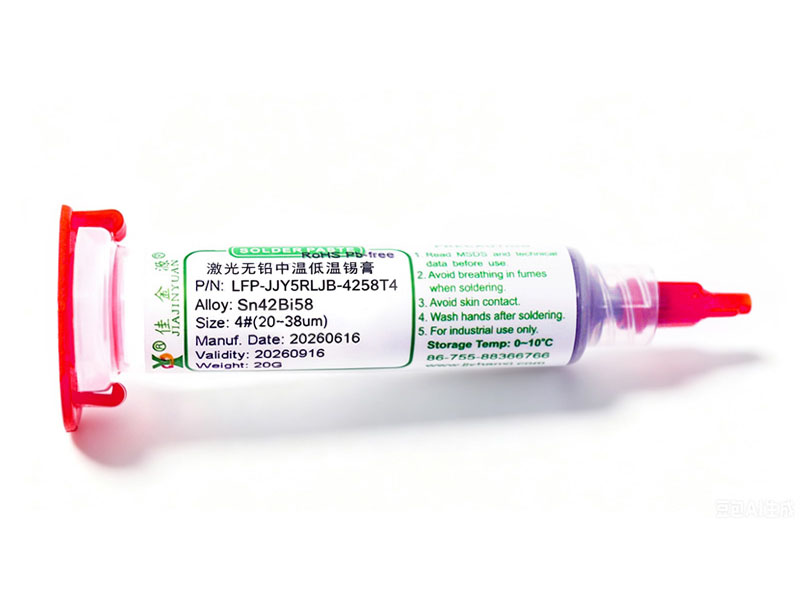
Лазерная высокотемпературная паяльная паста LFP?5RLJ?0307 специально разработана для лазерной сварки струйных клапанов и отличается высокой активностью и низким остатком. Он подходит для сценариев точного дозирования, таких как пневматические клапаны и винтовые клапаны. Его безгалогенная формула и стабильный порошок сплава исключают появление припоя в процессе сварки, повышая надежность процесса и выход продукции.
Опубликовано: 2026-08-28
Отечественная безгалогенная паяльная паста LFP?5RQ?0307 обеспечивает почти 100% смачивание припоя в корпусах QFN, при этом ее высокая активность и характеристики легирующего порошка являются ключевыми факторами. Оптимизация параметров печати и профиля оплавления может еще больше улучшить качество пайки.
Опубликовано: 2026-08-28
In В сценариях ручной пайки SMT выбор между паяльной проволокой с канифольным сердечником и проволокой с твердым сердечником должен быть тесно связан с качеством паяного соединения, эксплуатационной эффективностью и риском доработки. Паяльная проволока с канифольным сердечником подходит для быстрой пайки мелкосерийных компонентов с высокой плотностью и низкой теплоемкостью, тогда как припой с твердым сердечником больше подходит для больших площадок, компонентов с высокой теплоемкостью, а также военных или медицинских печатных плат, чувствительных к остаткам. Они имеют существенные различия с точки зрения активности флюса, термической реакции, очищаемости и стоимости.
Опубликовано: 2026-08-27
Паяльная паста с низким содержанием остатков является ключевым материалом, обеспечивающим процессы SMT, не требующие очистки. Он может контролировать содержание ионных остатков ниже 10,06 мкг/см2 эквивалента NaCl после пайки оплавлением, предотвращая утечки, коррозию и отказы CAF, вызванные остатками канифоли или органических кислот. Он особенно подходит для сборки автомобильной и медицинской электроники с высокой плотностью и мелким шагом без недолива.
Опубликовано: 2026-08-27
Стандарт QFN по проценту пустот ужесточается с предела в 25 % в IPC-A-610, редакция G, до требования автомобильного уровня в 5 %. Способность паяльной пасты уменьшать пустоты стала разделительной линией для массового производства. Паяльные пасты с низким содержанием остатков, высокой тиксотропностью и градиентным испарением быстро заменяют традиционные составы. В сочетании с атмосферой азота и оптимизированными профилями оплавления это позволяет систематически снижать количество пустот.
Опубликовано: 2026-08-27
Причинами образования окалины при пайке волной являются чистота припоя, контроль оксидной пленки и синергетический дисбаланс технологических параметров. Путем сравнения количества окалины, образующегося в стержнях припоя высокой чистоты и обычных стержней припоя при различных скоростях цепи, высоте волны и азотной защите, в сочетании с фактической стоимостью замены линии и частотой технического обслуживания производственной линии, проясняется двусторонний путь оптимизации процесса изготовления стержней припоя, обеспечивая реальную основу для выбора для массового производства высоконадежных печатных плат.
Опубликовано: 2026-08-27
Срок годности паяльной пасты и контроль материалов SMT в настоящее время сталкиваются с тремя основными тенденциями: популяризация низкотемпературного хранения, усиление отслеживания партий и сжатие сроков использования открытых контейнеров. Движущими факторами являются углубление процессов, не содержащих свинец, рост заказов автомобильного уровня и более строгие проверки клиентов. Воздействие отрасли отражается в увеличении количества брака, более высокой частоте замены линий и большем количестве объектов проверки IQC. Практикующим специалистам необходимо включать паяльную пасту от складирования до восстановления температуры в узлы управления MES на протяжении всего процесса и работать в обратном направлении от фактической производственной линии, чтобы определить окно использования открытого контейнера.
Опубликовано: 2026-08-27
Платы новой энергетики предъявляют чрезвычайно высокие требования к надежности пайки; даже небольшое отклонение в выборе паяльной пасты и припойной проволоки может привести к дефектам партии, таким как холодные паяные соединения, перемычки и чрезмерная скорость образования пустот. В сочетании с реальными случаями сбоев производственных линий эта статья непосредственно рассматривает основные болевые точки, такие как недостаточное согласование активности паяльной пасты, несоответствующее содержание серебра в припойной проволоке и отсутствие координации между профилем оплавления и температурой плавления паяльной пасты, а также предоставляет немедленно выполняемые процессы проверки материала и методы блокировки параметров.
Опубликовано: 2026-08-27
Паяльная паста Sn63Pb37 по-прежнему обладает незаменимой стабильностью процесса на производственных линиях SMT со сквозными отверстиями. Его эвтектические свойства обеспечивают низкую температуру плавления, узкое окно оплавления и отличную смачиваемость. Однако, ограниченные давлением соответствия RoHS и рисками, связанными со смешанными линиями, не содержащими свинца, практические приложения должны напрямую устранять высокочастотные отказы, такие как растрескивание паяных соединений, холодные паяные соединения, недостаточное смачивание и засорение трафарета, которые особенно очевидны при пайке компонентов 0201 и сценариях двусторонней доработки платы.
Опубликовано: 2026-08-27
Существуют значительные различия между азотной пайкой SMT и воздушной пайкой с точки зрения смачиваемости паяльной пасты, количества пустот, качества паяного соединения и характеристик остатков флюса на реальных производственных линиях. Азотная пайка может снизить долю пустот в паяных соединениях BGA с 15–25 % при пайке на воздухе до 3–8 %, что особенно заметно на медных поверхностях OSP, QFN с малым шагом и высоконадежных военных платах, но необходимо взвесить стоимость потребления азота и совместимость оборудования.
Опубликовано: 2026-08-27Наша техническая команда всегда готова предоставить профессиональные консультации по выбору паяльного материала и технологические решения SMT.